福田顶部接触FPC连接器如何选型才能提升电子产品组装效率
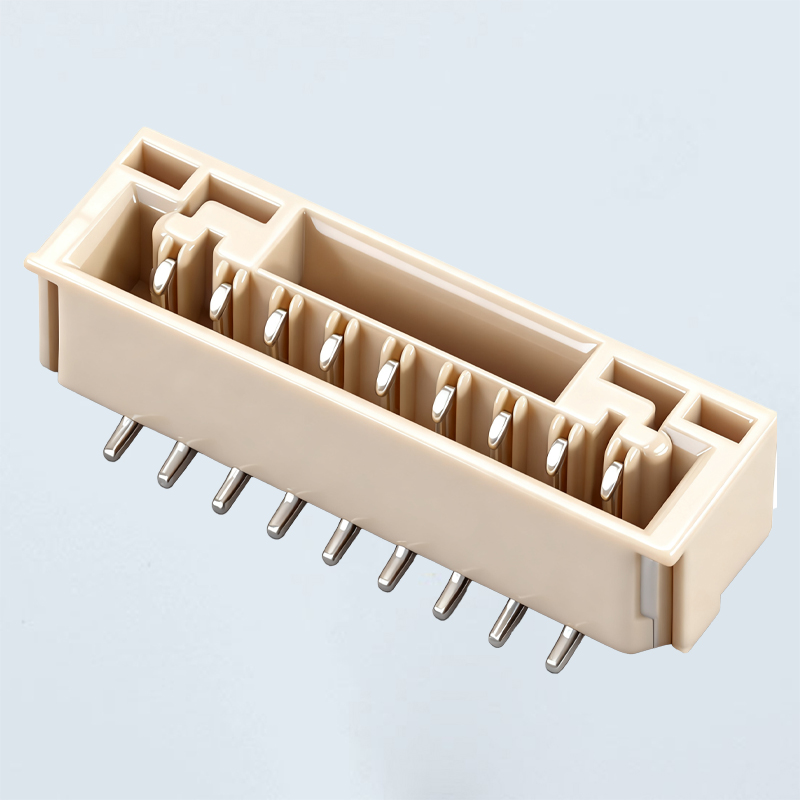
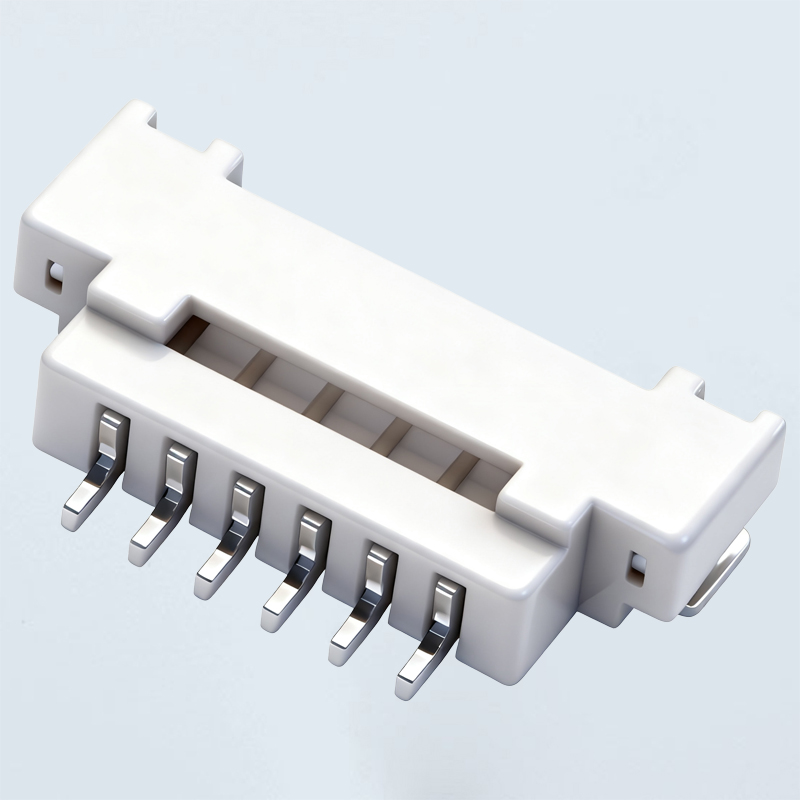
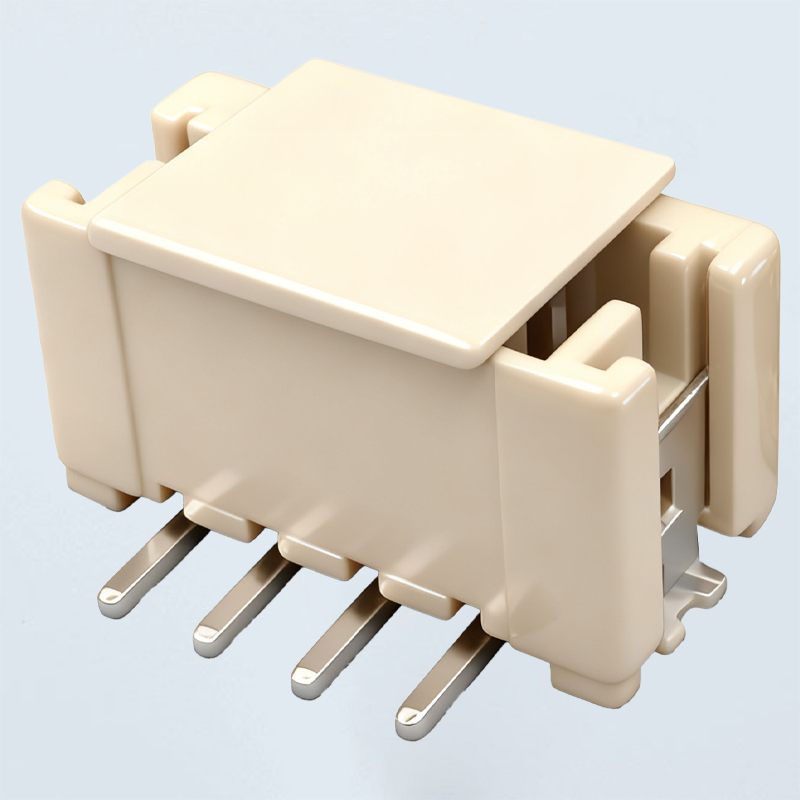
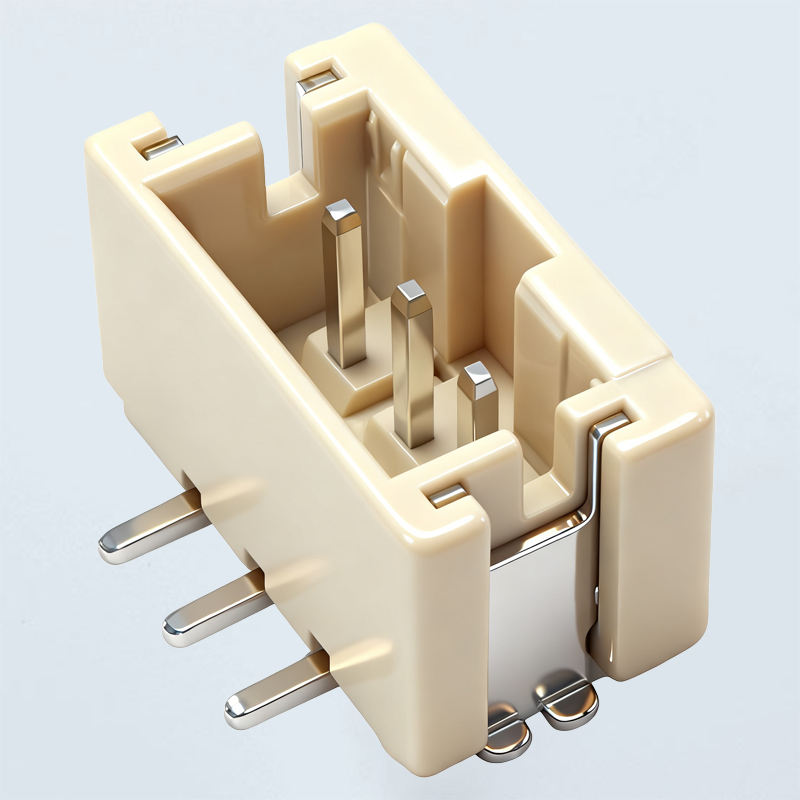
在消费电子、汽车电子和工业控制设备日益追求轻薄化与高可靠性的今天,FPC(柔性印制电路板)连接器作为实现模组与主板之间信号与电力传输的关键桥梁,其选型是否正确,直接决定了整机组装效率、良率以及长期稳定性。而在众多FPC连接器类型中,福田顶部接触FPC连接器因其独特的结构优势,正成为越来越多硬件工程师和采购负责人重点关注的对象。那么,围绕“福田顶部接触FPC连接器如何选型才能提升电子产品组装效率”这一核心问题,我们究竟应该从哪些维度切入?下面智亚电子小编特意整理了相关内容,希望看完后能够帮助到您!
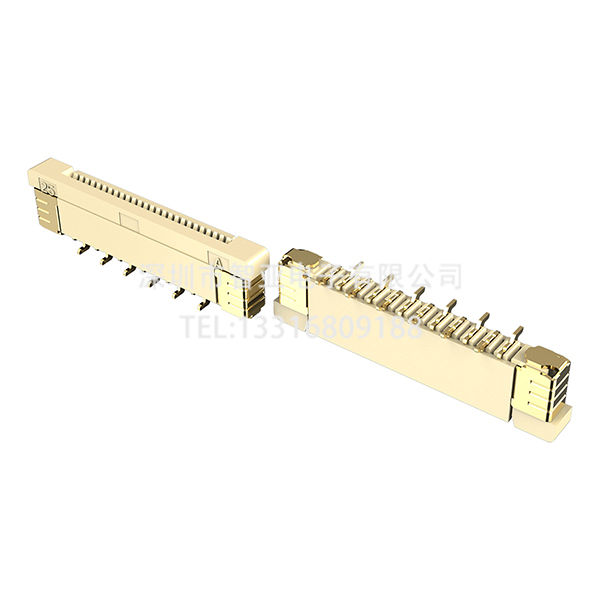
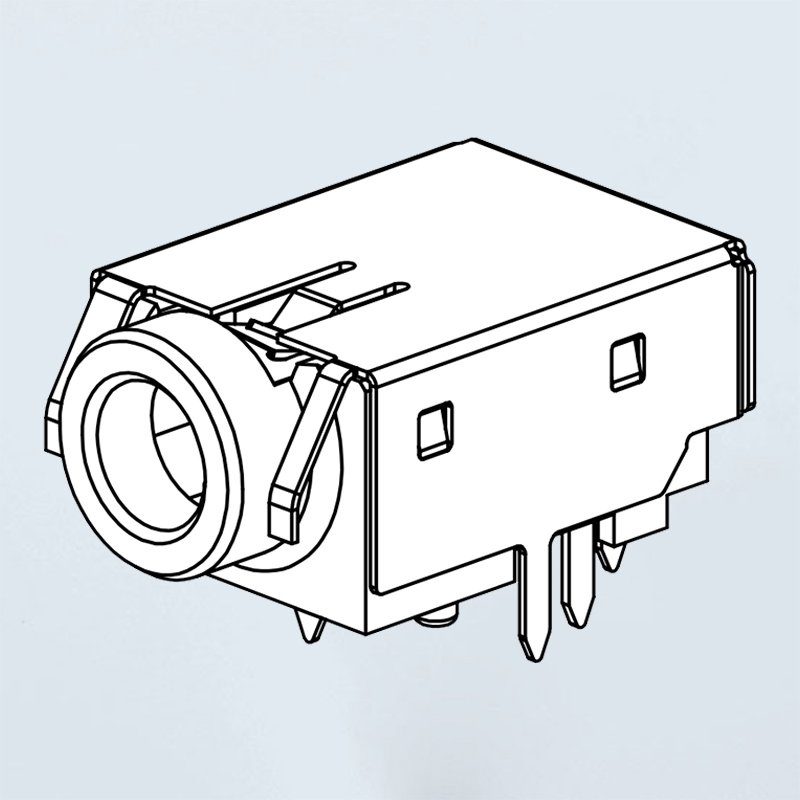
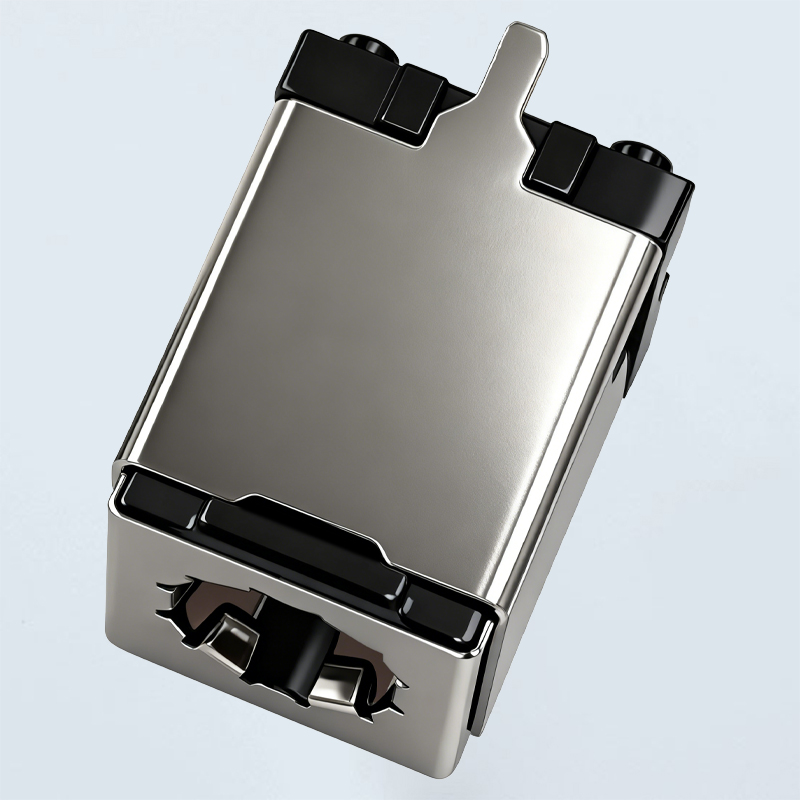
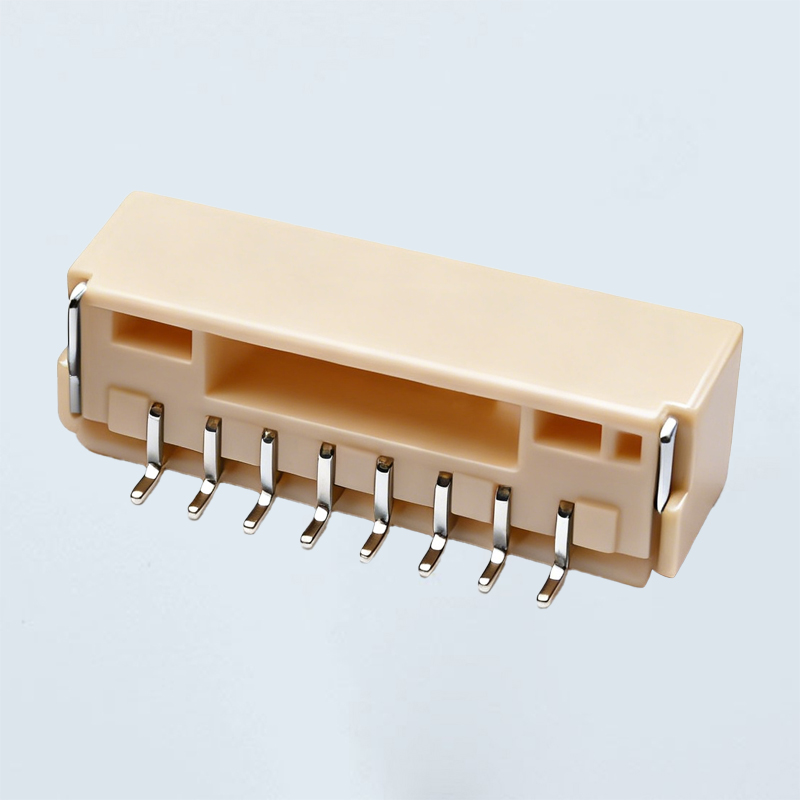
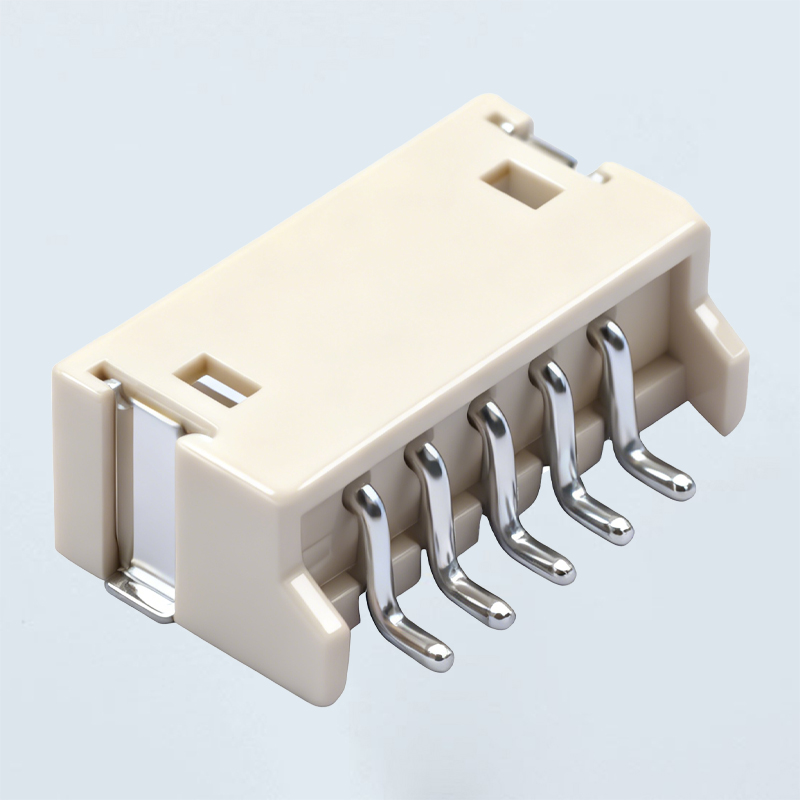
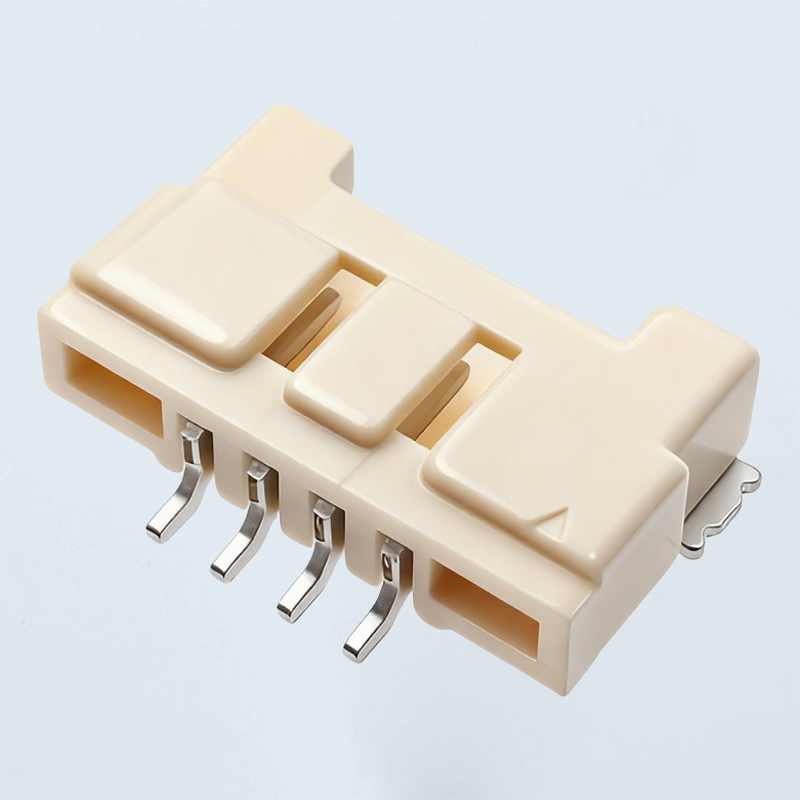
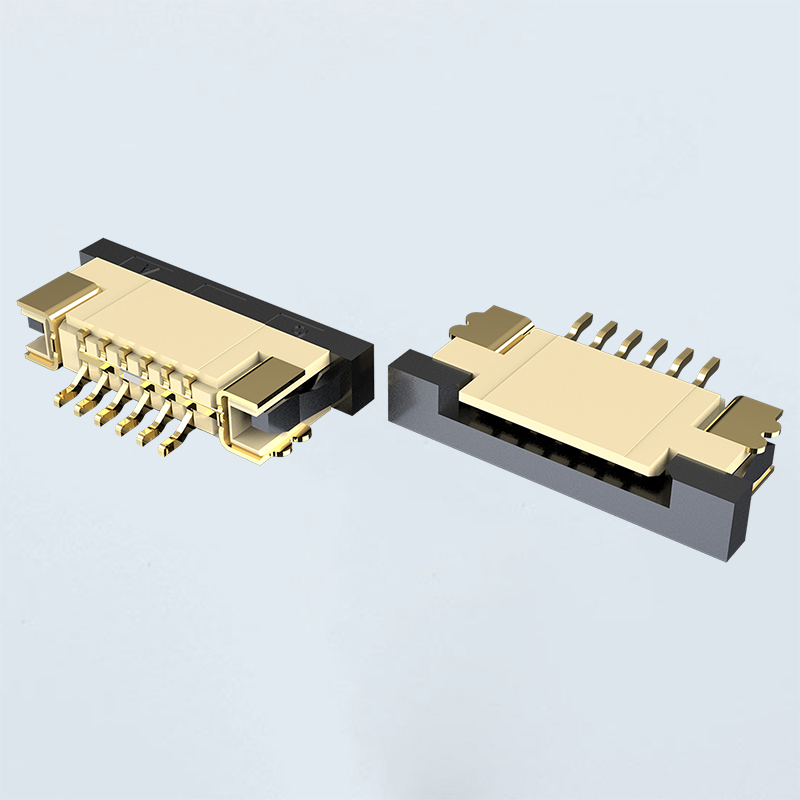
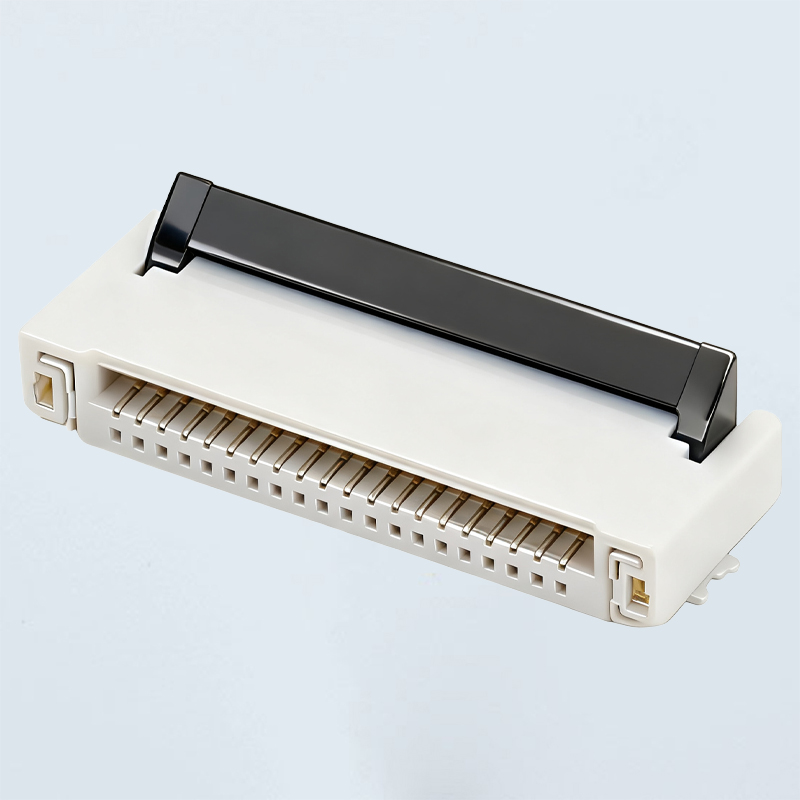
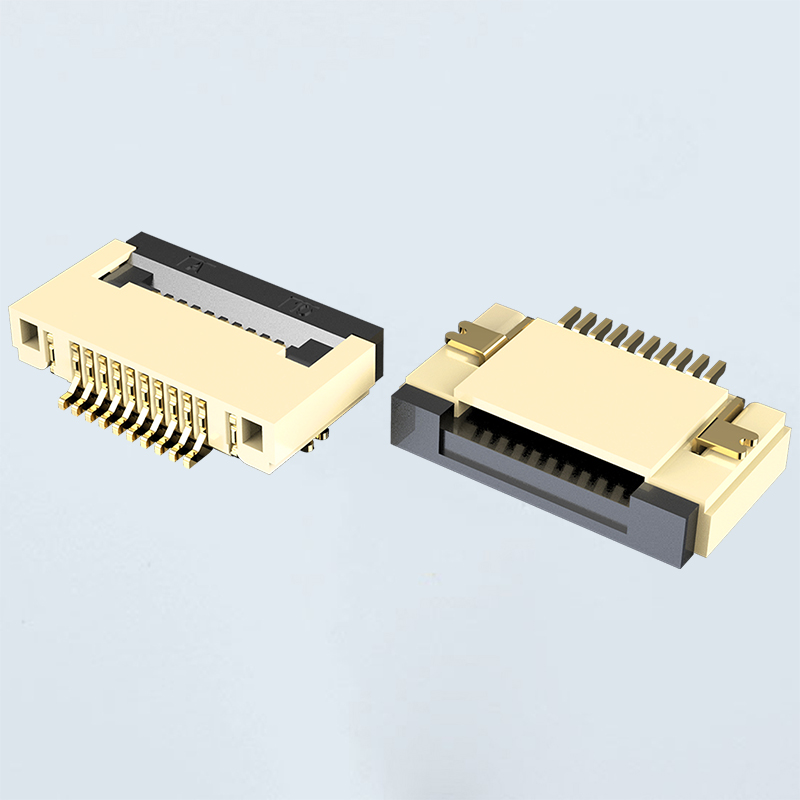
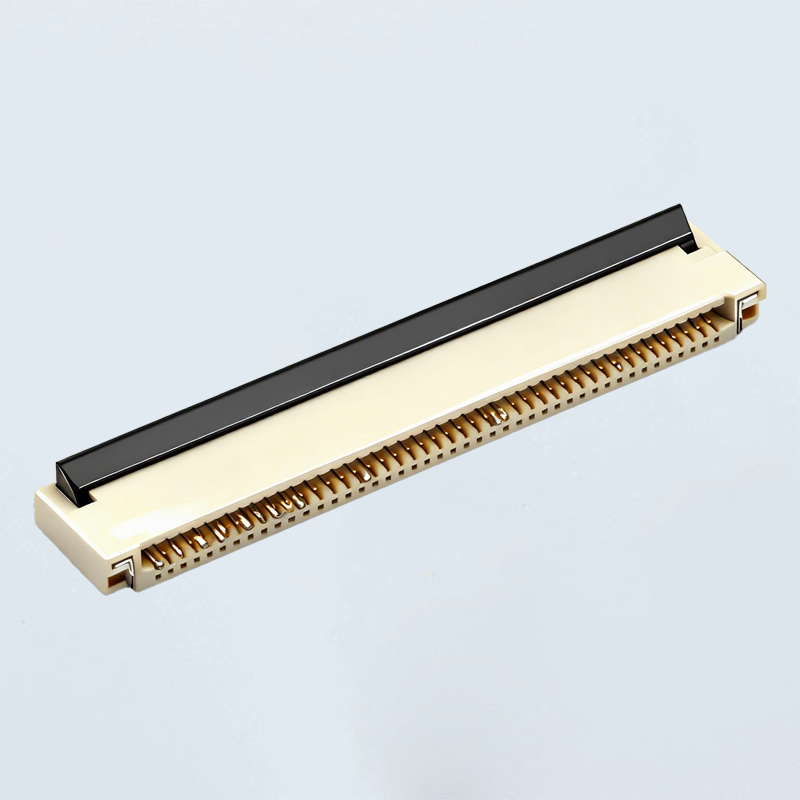
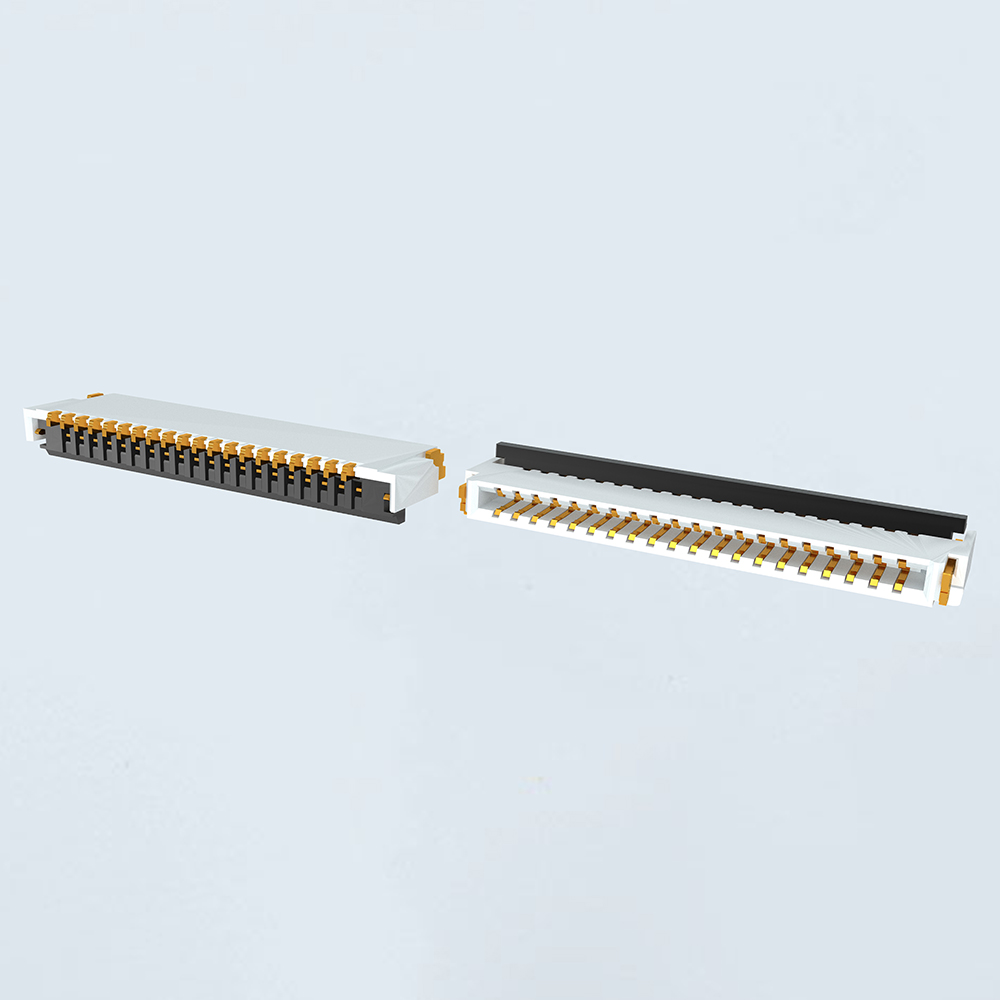
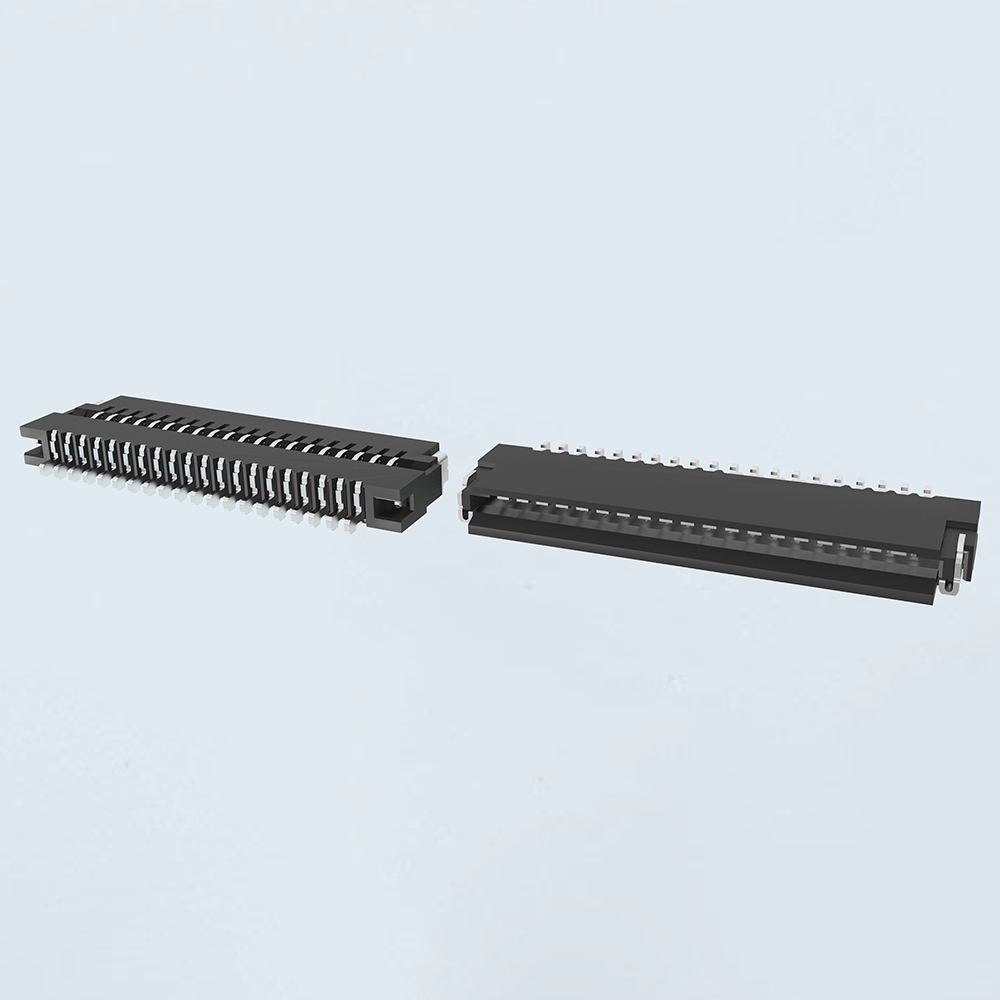
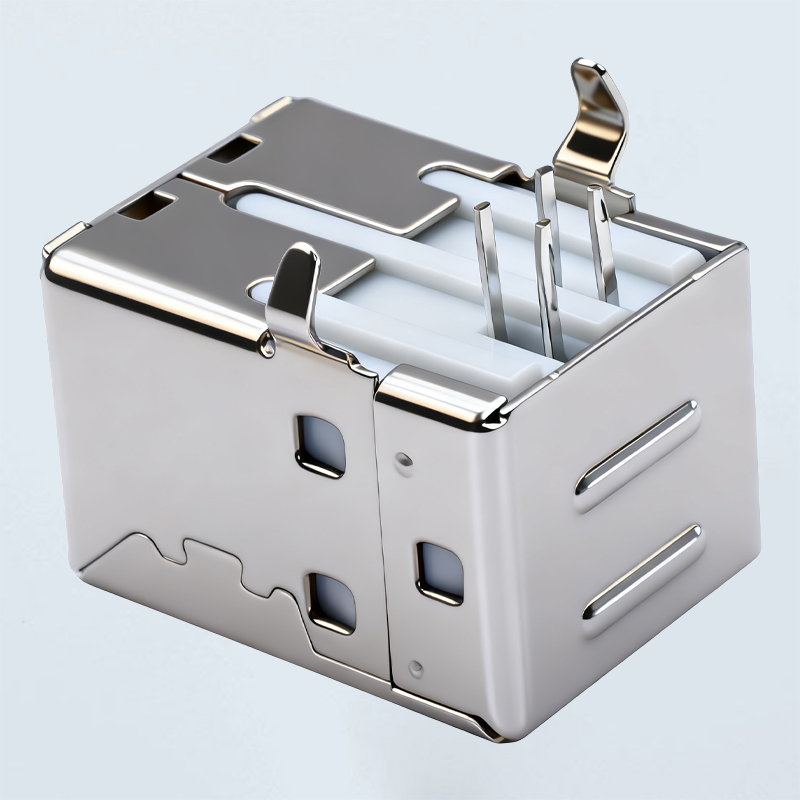
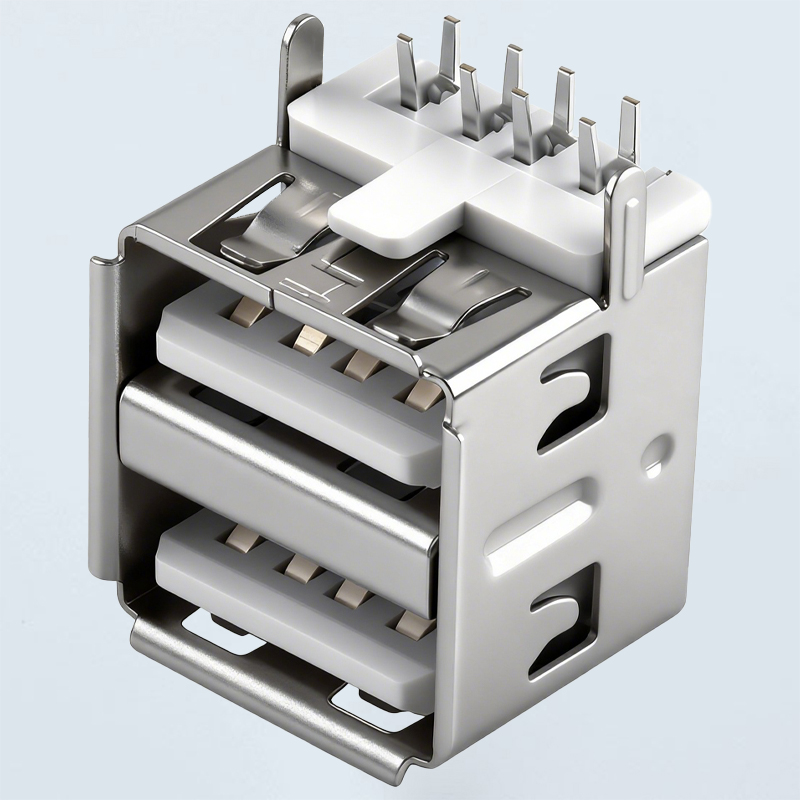
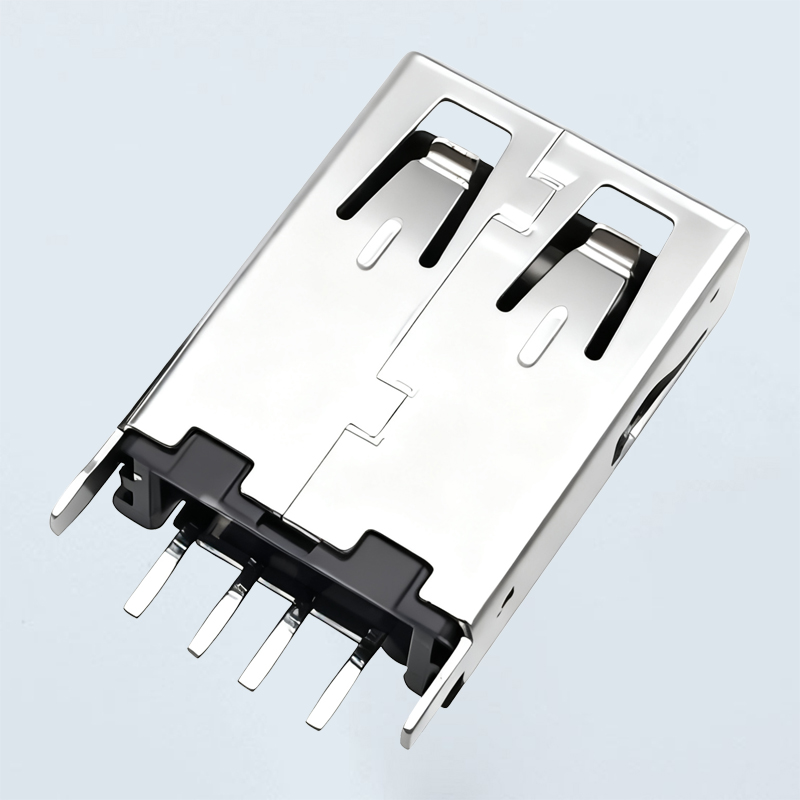
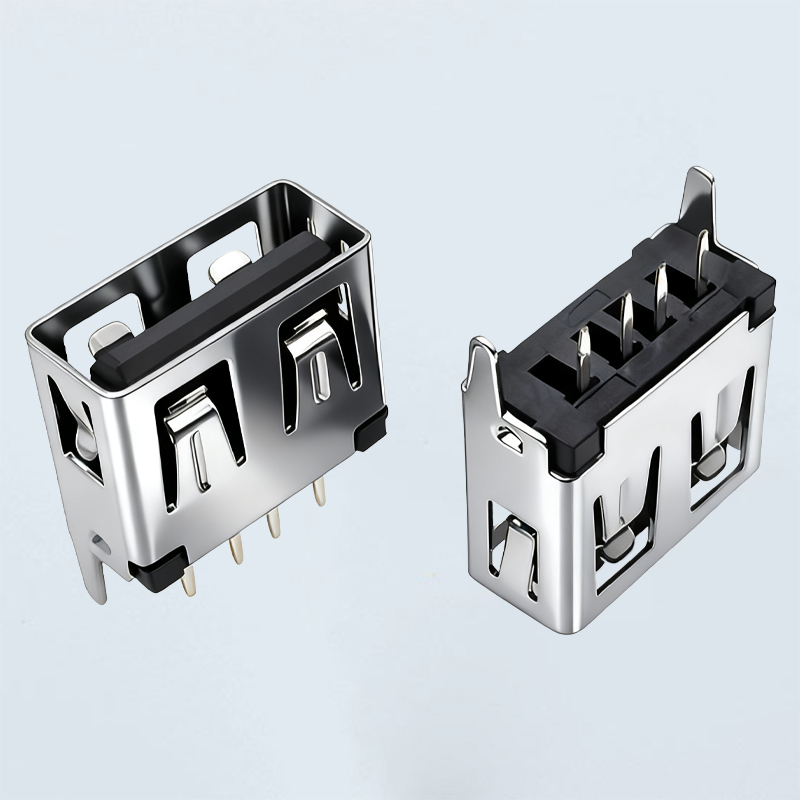
首先需要明确,所谓“顶部接触”,是指连接器的接触弹片从FPC金手指的上方施加压力,实现电气导通。与底部接触或双面接触结构相比,顶部接触设计在组装时通常允许FPC以更自然的水平姿态插入,减少了对FPC弯折角度的严苛要求。这一特点在窄边框手机、智能手表、TWS耳机以及车载摄像头模组等空间受限的场景中尤为关键。选型时若忽略接触方向与实际组装动作的匹配度,很容易导致FPC插入困难、金手指刮伤甚至连接器弹片永久变形,从而大幅拖慢产线节拍。
那么,具体到福田顶部接触FPC连接器的选型,提升组装效率的第一个关键点是间距与芯数的匹配。当前主流间距包括0.2mm、0.3mm、0.5mm等,芯数从6Pin到60Pin不等。选型时不能仅看电气需求,还要评估FPC金手指的加工精度。间距越小,对FPC对位精度和连接器共面度要求越高。如果产线贴片精度或操作员手工对位能力有限,盲目选择超小间距反而会降低直通率。因此,在满足信号数量前提下,适当留出间距余量,或选择带防呆导向结构的福田顶部接触型号,能显著减少插入失败次数。
第二个关键点是锁定方式与插入力的平衡。顶部接触FPC连接器常见锁定结构包括翻盖式、抽屉式和一键式锁扣。翻盖式锁扣在组装时需要先掀起盖板、插入FPC、再压合,操作步骤多但手感清晰;抽屉式则通过水平推入实现自锁,适合自动化设备抓取。若产线以人工组装为主,应优先选择插入力柔和、锁扣反馈明确的型号,避免因反复插拔导致操作员疲劳。同时,插入力过大容易造成FPC起皱,插入力过小则可能因振动导致接触不良。福田顶部接触系列中,部分型号通过优化弹片几何形状,在保证接触正压力的同时将插入力降低约20%,这对提升组装效率有直接帮助。
第三个不可忽视的维度是连接器高度与板上空间。顶部接触结构通常比底部接触略高,因为弹片需要从上方让位。在超薄设备中,如果选型时未精确计算连接器闭合后的总高度,可能导致外壳压合时挤压FPC或连接器,引发隐性失效。建议在选型阶段就索取3D模型进行堆叠分析,并优先选择带高度标识或防浮起设计的福田顶部接触产品。此外,连接器两侧的固定焊脚强度也影响组装效率——焊脚过弱在FPC反复插拔时容易从PCB上剥离,造成返修。
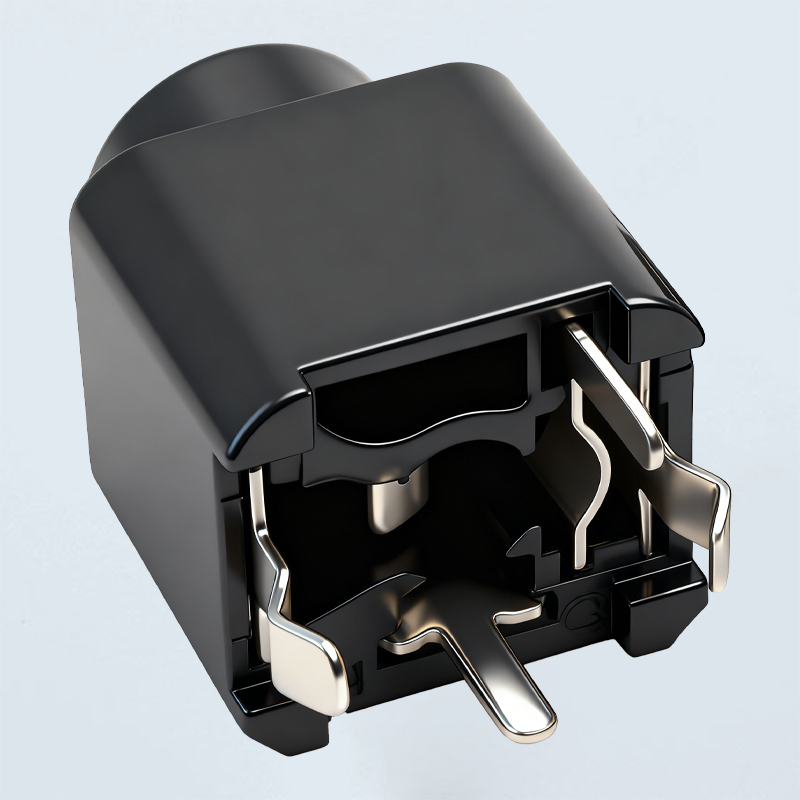
第四个要点是耐环境性与寿命。对于汽车电子或工业设备,温度循环、湿度、振动都会影响接触电阻。顶部接触FPC连接器若采用双触点或音叉式端子设计,能提供冗余接触,降低因单点氧化导致的信号中断风险。选型时应关注工作温度范围、插拔寿命次数以及镀层厚度。例如,镀金厚度0.1μm与0.3μm在成本上差异明显,但对于需要多次组装返修的产线,更厚的镀层能减少金手指磨损带来的接触不良,从而间接提升整体组装直通率。
最后,从供应链与组装工艺协同的角度看,选择与贴片机吸嘴兼容的包装方式(如卷带包装)、支持回流焊的耐高温材料,以及提供明确焊接窗口建议的福田顶部接触FPC连接器,都能减少产线调试时间。建议在批量导入前进行小批量试产,重点统计FPC插入一次成功率、锁扣闭合良率以及焊接后接触电阻分布。只有将连接器选型与FPC来料公差、组装治具、操作培训结合起来,才能真正把“提升组装效率”从口号落地为可量化的产线指标。
综上所述,福田顶部接触FPC连接器的选型绝非简单的参数对照,而是一个涉及电气、机械、工艺和供应链的系统工程。抓住间距与芯数、锁定方式与插入力、高度与焊脚强度、耐环境性与寿命这四个核心维度,再辅以试产验证,就能在提升组装效率的同时,为电子产品的长期可靠性打下坚实基础。
以上就是《福田顶部接触FPC连接器如何选型才能提升电子产品组装效率》的全部内容,如果有耳机插座,DC插座,DC电源插座,WFER连接器,耳机插座厂家,DC插座加工定制,WFER连接器制作等需求,可以直接拨打智亚电子有限公司咨询热线13316809188,联系我们!
上一篇: 天津胶壳WAFER连接器厂家排名哪家好
下一篇: 宝安无锁开关厂家推荐哪家好
推荐阅读
-
杭州硅胶轻触开关的市场价格一般是多少?
2025-10-22
-
针式连接器是如何进行分类的?
2024-04-30
-
宁波直插式耳机插座品牌,哪些更值得选择?
2026-06-20
-
成都2.5mm耳机插座哪家牛?本地口碑与品质如何选?
2026-08-11
-
宁波USBType-C连接器价格是多少?
2026-01-17
-
武汉SC光纤插座怎么收费?安装价格是多少?
2026-05-24
相关产品推荐
相关文章
-
河源单排WAFER连接器厂家推荐,哪个供应商更可靠?
在电子制造产业高度细分的今天,连接器作为元器件间信号与电力传输的“桥梁”,其质量直接决定了终端产品的稳定性与使用寿命。尤...
-
南宁密封轻触开关价钱是多少?哪里买更划算?
根据对“南宁密封轻触开关价钱是多少?哪里买更划算?”这一关键字的深入检索与分析,我为你重新整理并总结了一篇关于南宁本地采...
-
天津Lightning耳机插座有哪些厂家直销产品的优势?
在当今高度数字化的生产与个人娱乐场景中,耳机插座的稳定性与音质传输直接影响设备的使用寿命与用户体验。天津作为北方电,今天...
-
深圳三连体双层支架轻触开关工厂如何选型更省心?
深圳三连体双层支架轻触开关工厂:选型不踩坑,省心更高效 在电子制造与智能硬件高度聚集的深圳,三连体双层支架轻触开关是众...
-
成都摄像头模组连接器生产商哪家更靠谱
在成都乃至整个西南地区,电子制造产业链近年发展迅猛,尤其是摄像头模组产业,聚集了大量模组厂、方案商和终端品牌。对于采购和...
-
深圳摄像头模组连接器厂家直销能降低采购成本吗?
在电子产品制造业的激烈竞争中,成本控制始终是企业生存与发展的核心命题。对于依赖摄像头模组的行业,如,今天智亚电子小编特意...
-
长沙光孔式耳机插座生产工厂的工艺怎么样?
长沙作为中国中部地区的重要制造业基地,近年来在电子元器件领域的工艺水平进步显著,其中光孔式耳机插座的生产工厂更是凭借精密...
-
龙岗三连体双层支架轻触开关厂家推荐哪家品质更稳定?
在电子元器件行业深耕多年的采购工程师都清楚,一款轻触开关的稳定性,往往决定了一整条生产线终检的良率。尤其是针对'龙岗三连...


