大鹏HDMI Type-B插座加工有哪些关键工艺与选型要点?
在工业连接器与消费电子领域,HDMI接口的加工精度直接决定了信号传输的稳定性与产品寿命。大鹏作为连接器行业的重要参与者,其HDMI Type-B插座(即标准19针HDMI连接器)在加工工艺与选型上有一套值得深入梳理的关键逻辑。围绕“大鹏HDMI Type-B插座加工有哪些关键工艺与选型要点”这一主题,结合行业通用技术规范与大鹏的制造实践,可归纳出以下核心内容。下面智亚电子小编特意整理了相关内容,希望看完后能够帮助到您!

一、关键加工工艺:从冲压到成品的全链路控制
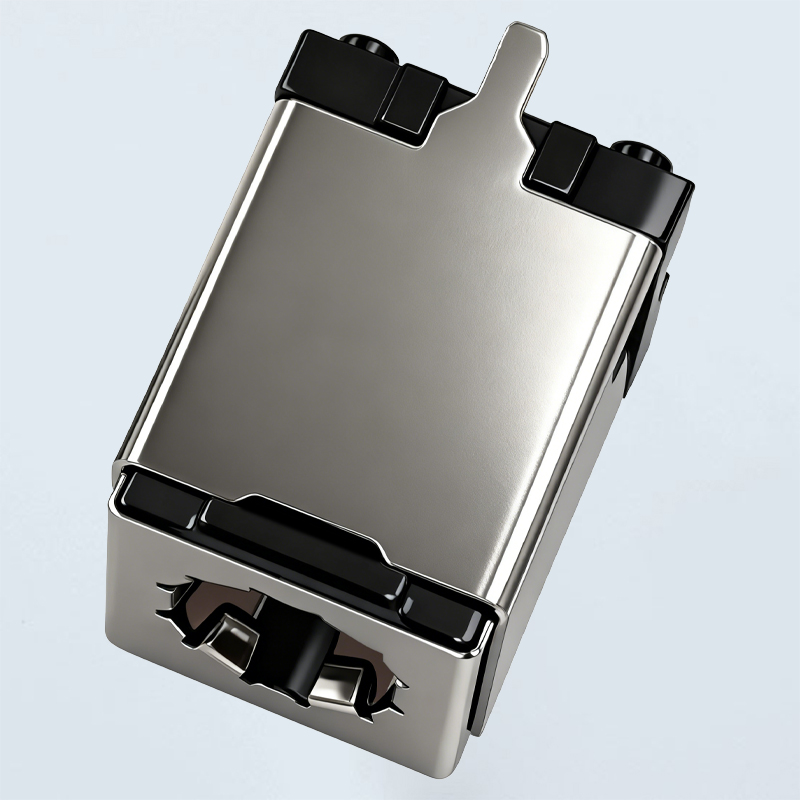
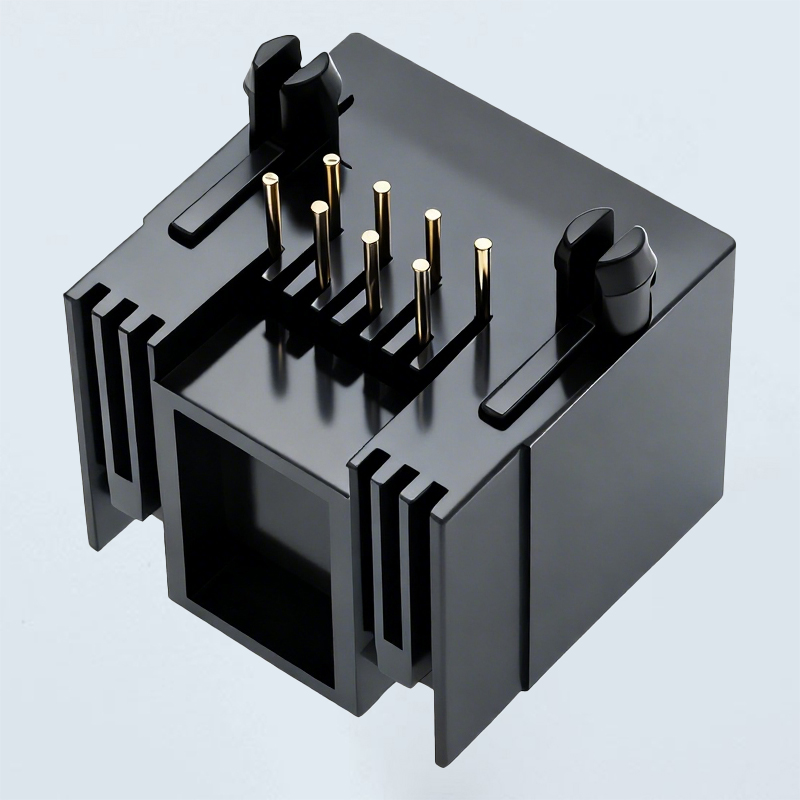
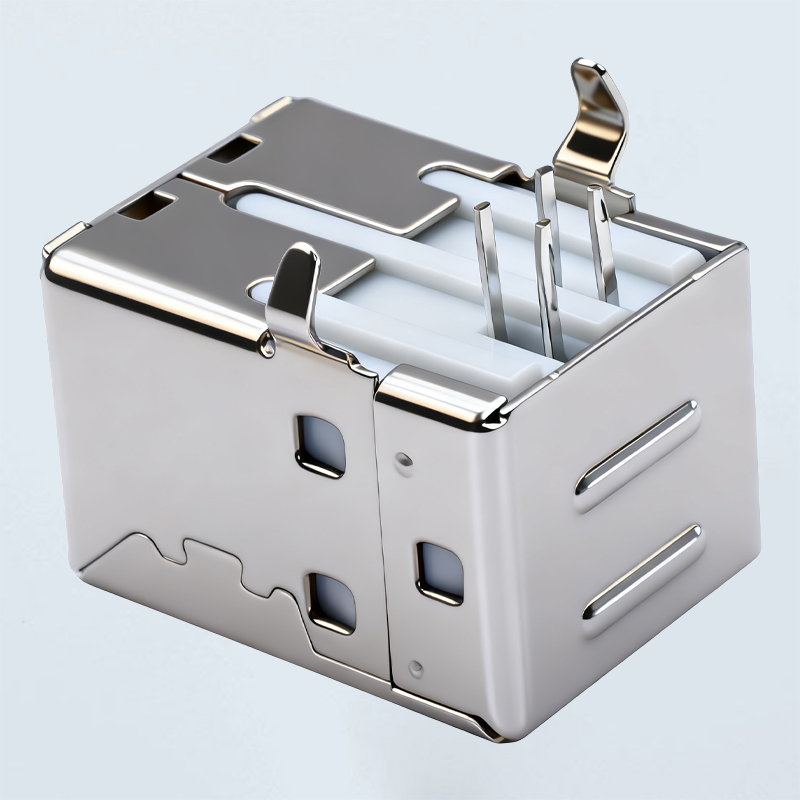
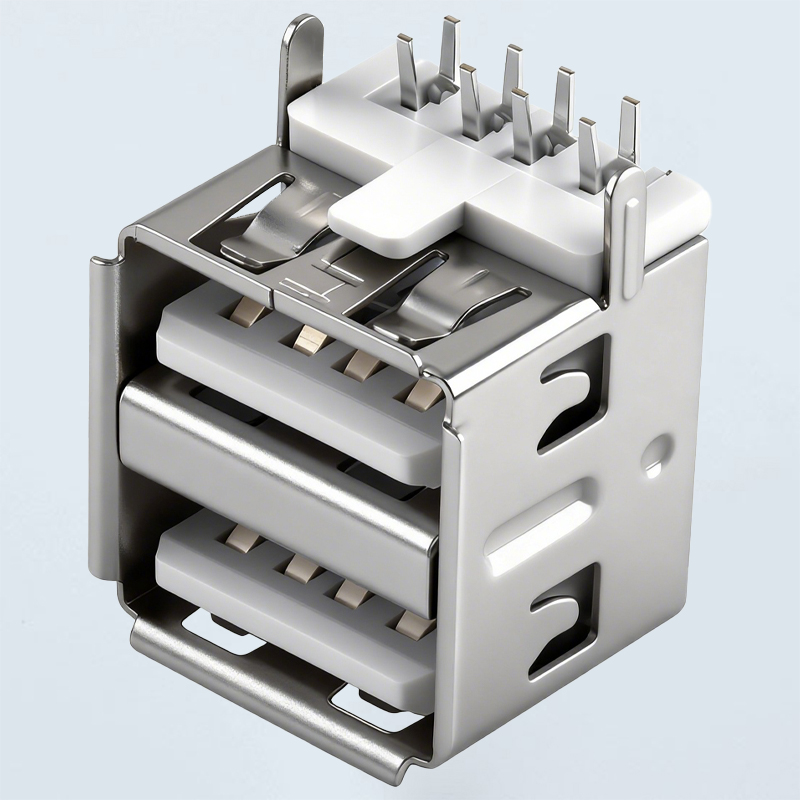
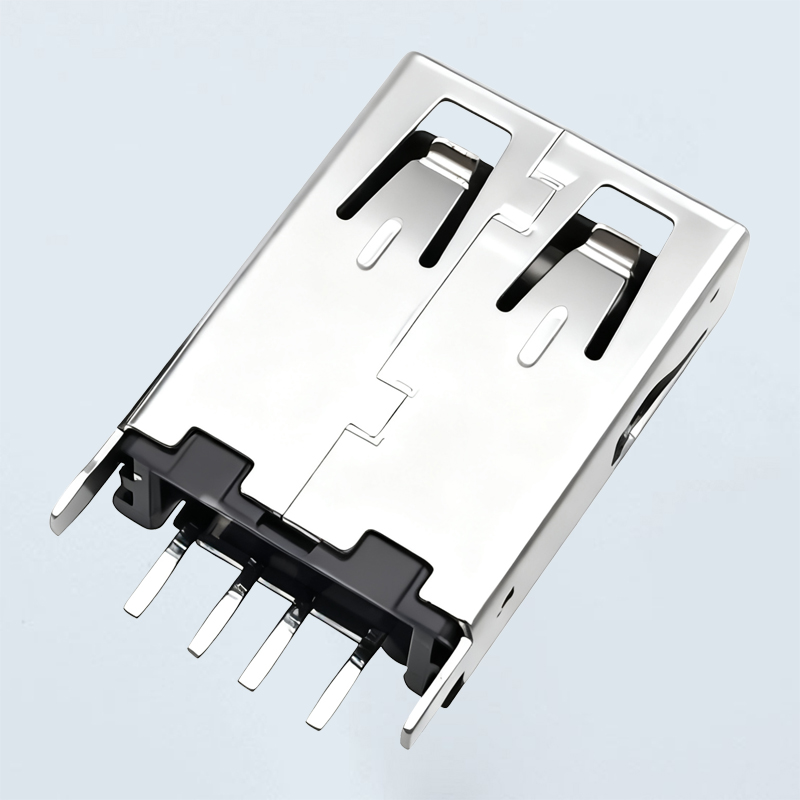
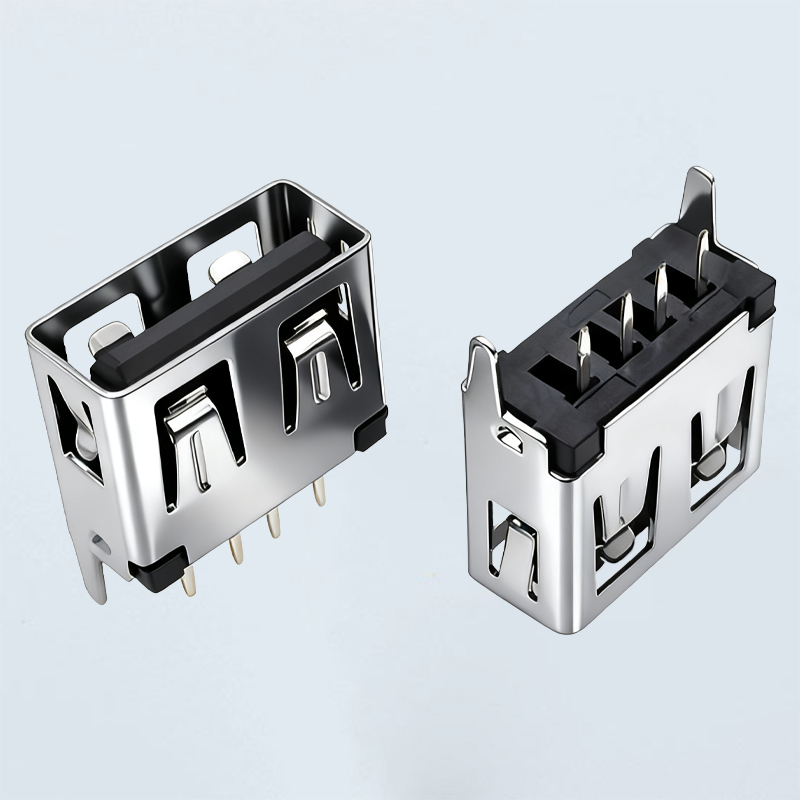
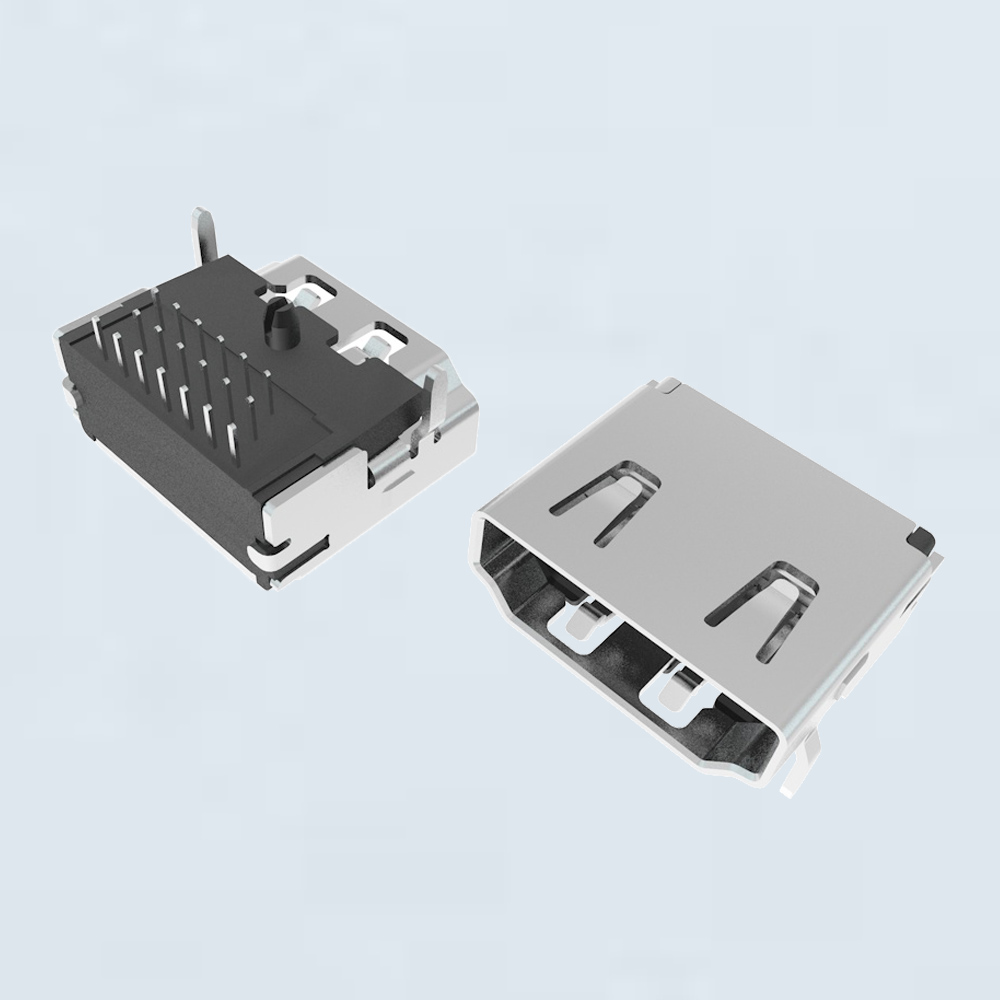
HDMI Type-B插座的加工并非简单的组装,而是涵盖精密冲压、注塑成型、电镀、自动化组装与全检五大环节的系统工程。首先是端子冲压工艺。HDMI Type-B的19个信号端子间距极小,对冲压模具的精度要求达到微米级。大鹏在此环节通常采用高速精密冲压机配合硬质合金模具,确保端子外形尺寸一致、毛刺控制在0.02mm以内,避免因毛刺导致的高频信号反射或短路风险。
其次是注塑成型。插座绝缘本体需具备高耐热性与尺寸稳定性,通常选用LCP(液晶聚合物)材料。大鹏的注塑工艺重点在于控制熔体流动性与冷却速率,防止本体出现缩水、翘曲,否则将直接影响端子共面度与插拔对准度。第三是电镀工艺。端子镀金层厚度是影响接触电阻与耐腐蚀性的核心指标。行业常规做法是底层镀镍(约50μ)再镀金,大鹏对Type-B插座通常提供镀金厚度1μ、3μ、5μ、15μ等多档选择,需根据客户插拔频次与使用环境匹配。
第四是自动化组装与压接。19针端子的精准入位、外壳与铁壳的铆压力度控制,均依赖高精度自动化设备完成。压接过紧会损伤塑体,过松则导致屏蔽效能下降。大鹏在此环节引入CCD视觉定位与力控系统,确保每颗插座的端子共面度与保持力达标。最后是全检与可靠性测试,包括插拔力测试、盐雾测试、高温高湿老化测试及高频特性(阻抗、串扰)抽检,这是保障批量一致性的关键闸门。
二、选型要点:匹配应用场景的五个维度
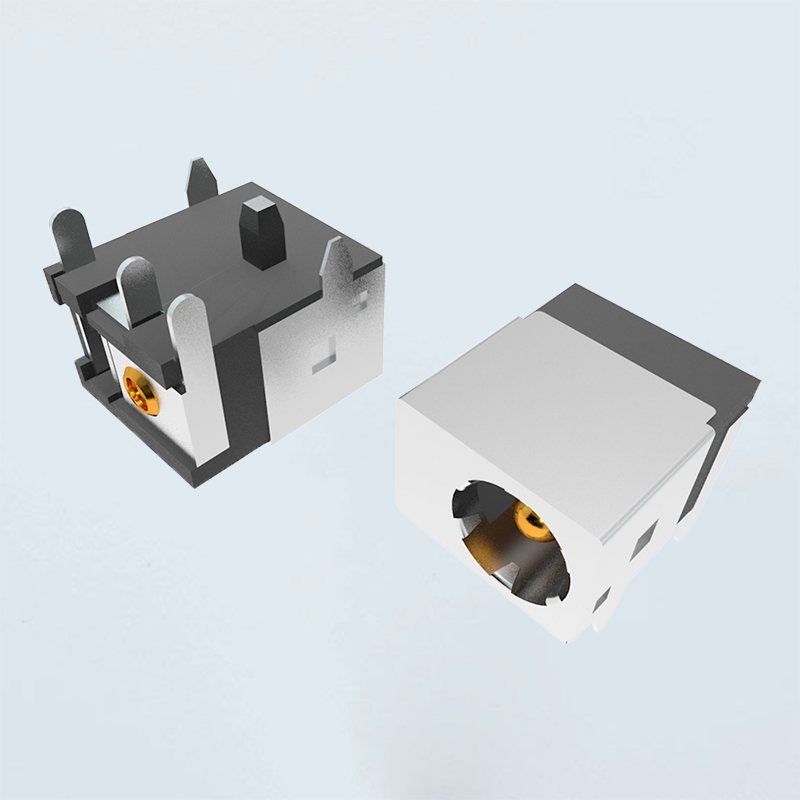
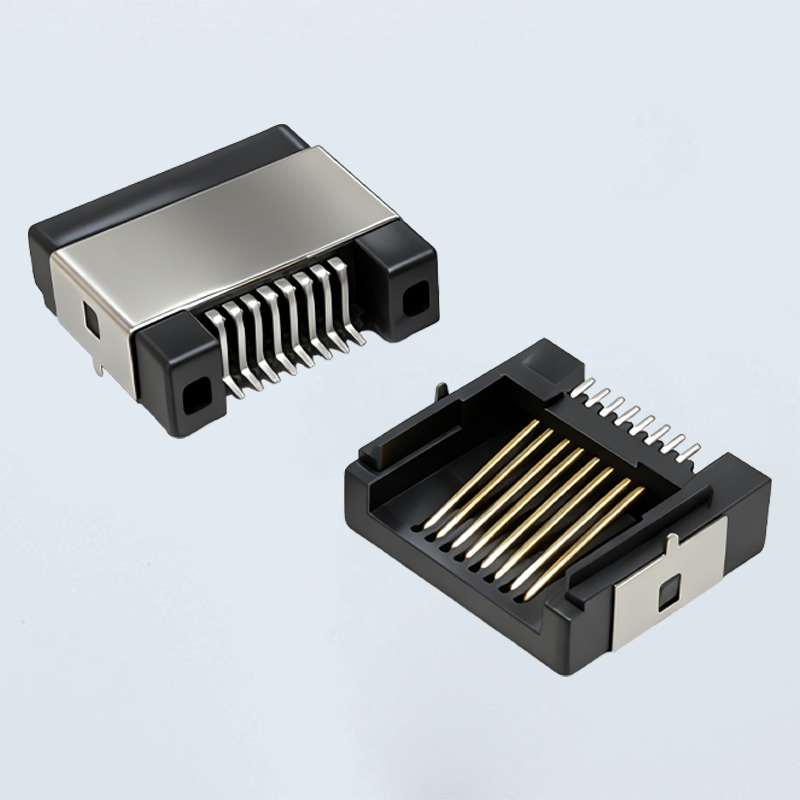
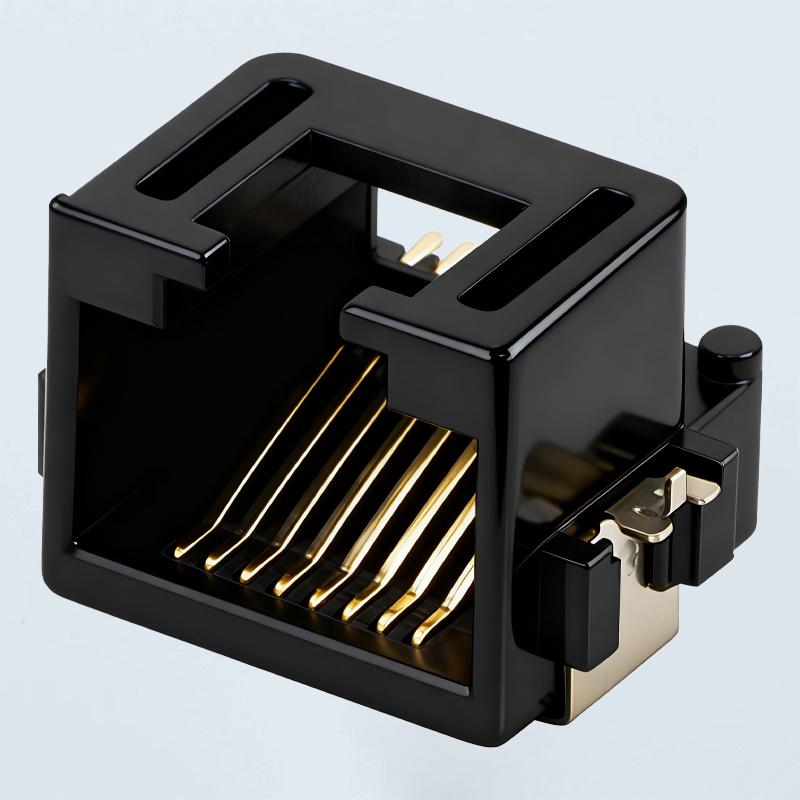
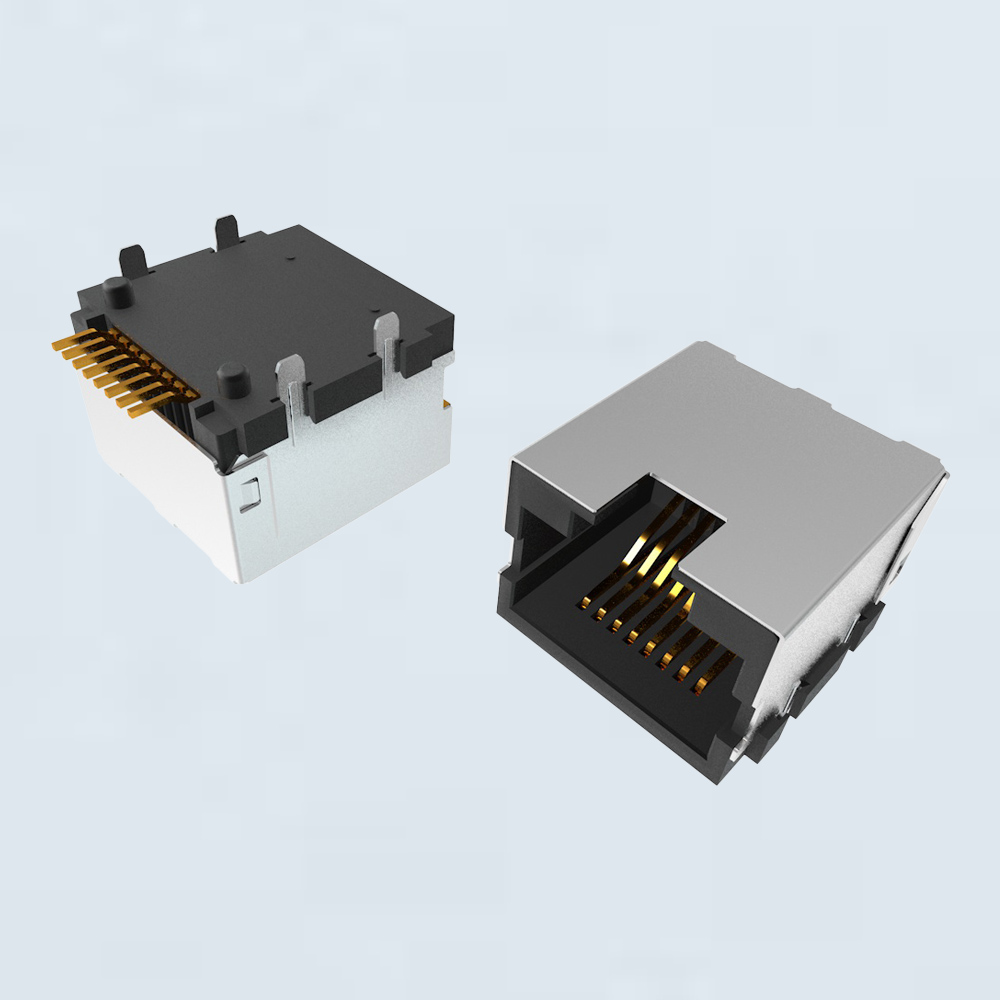
选型并非只看“能不能插”,而应从应用场景反推参数。第一维度是镀金厚度与插拔寿命。若产品为电视、显示器等固定式设备,插拔次数少,1μ~3μ镀金即可满足;若用于便携设备或需频繁插拔的工控场景,建议选择15μ及以上镀金,以降低接触电阻漂移风险。第二维度是安装方式。大鹏HDMI Type-B插座提供沉板式、贴片式(SMT)、通孔式(DIP)及夹板式等多种形态,需结合PCB厚度、组装空间与回流焊工艺选择。例如超薄设备优先选沉板式以降低整体高度。
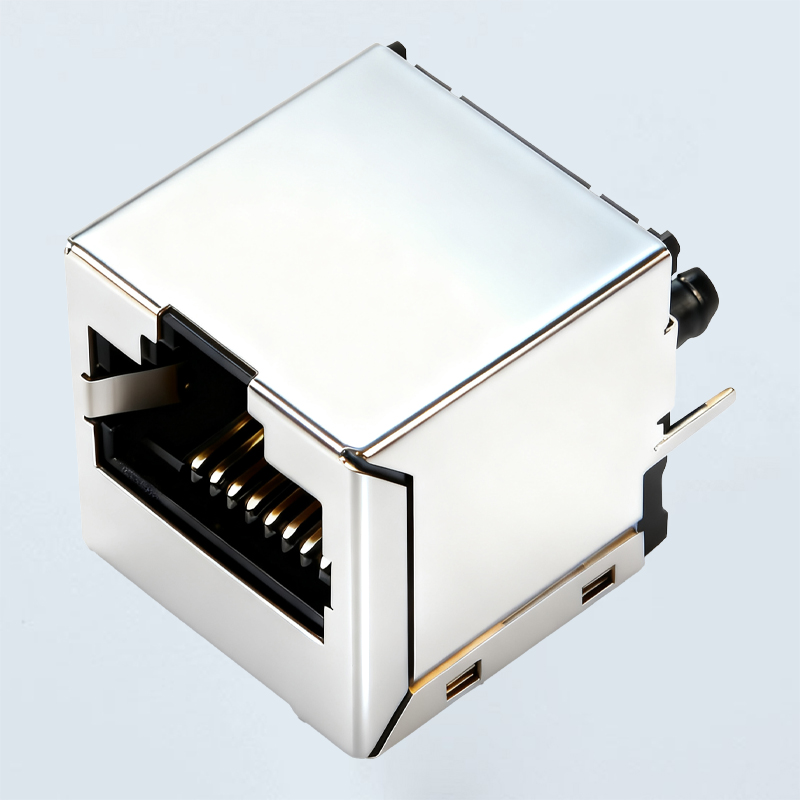
第三维度是屏蔽结构。带铁壳全屏蔽型适用于高速信号与EMI敏感场景,而无壳或半屏蔽型多用于成本敏感的低速应用。需注意铁壳的接地脚设计是否与PCB地平面良好搭接。第四维度是耐温等级。若产品需过回流焊,插座本体须满足260℃/10s的耐热要求,LCP材料与端子镀层均需通过验证。第五维度是认证与环保合规。大鹏产品通常需符合RoHS、REACH及UL安规要求,选型时应确认批次一致性与供应商提供的测试报告。
三、常见加工陷阱与规避建议
实践中,端子共面度不良是导致SMT虚焊的首要原因,建议在来料检验中增加共面度抽测;其次是镀金层孔隙率超标,在潮湿环境下易引发镍层腐蚀,需通过盐雾测试筛选供应商;第三是铁壳铆压变形导致插拔手感异常,应在首件确认时进行插拔力曲线比对。大鹏在批量交付中通常提供首件报告与CPK数据,选型阶段可要求供应商提供这些过程能力证明。
四、总结

大鹏HDMI Type-B插座的加工关键在于冲压精度、注塑稳定性、镀层控制与自动化组装的一致性管理;选型则需围绕镀金厚度、安装形态、屏蔽结构、耐温等级与环保认证五个维度,结合具体应用场景做匹配。对于采购与工程人员而言,将“工艺能力”与“场景需求”对齐,并在样品阶段完成插拔力、共面度与盐雾验证,才是规避批量风险、保障信号完整性的务实路径。
以上就是《大鹏HDMI Type-B插座加工有哪些关键工艺与选型要点?》的全部内容,如果有耳机插座,DC插座,DC电源插座,WFER连接器,耳机插座厂家,DC插座加工定制,WFER连接器制作等需求,可以直接拨打智亚电子有限公司咨询热线13316809188,联系我们!
上一篇: 深圳面板式插座制造厂如何选择更靠谱
推荐阅读
-
杭州硅胶轻触开关的市场价格一般是多少?
2025-10-22
-
针式连接器是如何进行分类的?
2024-04-30
-
武汉SC光纤插座怎么收费?安装价格是多少?
2026-05-24
-
宁波直插式耳机插座品牌,哪些更值得选择?
2026-06-20
-
宁波USBType-C连接器价格是多少?
2026-01-17
-
成都2.5mm耳机插座哪家牛?本地口碑与品质如何选?
2026-08-11
相关产品推荐
相关文章
-
韶关dc耳机插座制造厂如何提升产品SEO推广效果?
以下是您需要的关于“韶关DC耳机插座制造厂如何提升产品SEO推广效果”的营销内容总结,已使用HTML的``标签进行,今天...
-
肇庆微型HDMI插座供应商哪家质量更可靠?
在肇庆及珠三角电子制造产业链中,微型HDMI插座作为高清音视频传输的核心连接器件,其质量直接决定终端产品的信号稳定性与使...
-
福田高电流WAFER连接器企业哪家技术强且供货稳定?
福田高电流WAFER连接器企业哪家技术强且供货稳定? 在消费电子、工业控制与新能源设备高速迭代的当下,高电流WAFER...
-
南宁RJ45网络插座厂家哪家质量好性价比高?
在南宁,无论是智慧楼宇的建设,还是中小企业办公网络的改造,RJ45网络插座作为信息传输的“最后一米”,其质量直接决定了网...
-
龙华RoHSWAFER连接器的最新价格是多少?
关于“龙华RoHS WAFER连接器”的最新市场价格,这是一个高度动态且受多重因素影响的工业品询价。由于无法实时抓,今天...
-
福田硬盘/存储设备连接器如何选型才能提升数据传输稳定性?
在现代数据密集型应用中,福田硬盘与存储设备的连接器选型,直接决定了数据传输的稳定性与系统整体可靠性。许多工程师在构,今天...
-
宁波板载HDMI连接器加工哪家工艺更稳定可靠?
在工业自动化与智能终端设备高速迭代的今天,板载HDMI连接器作为信号传输的“咽喉”,其加工工艺的稳定性直接决定了设备运行...
-
长沙HDMI1.4插座生产工厂哪家质量更可靠?
在音视频连接方案日益复杂的今天,HDMI插座作为信号传输的物理枢纽,其质量直接决定了终端设备的稳定性和用户体验。尤其在长...


