福田HDMIType-B插座加工有哪些关键工艺要点需要注意?
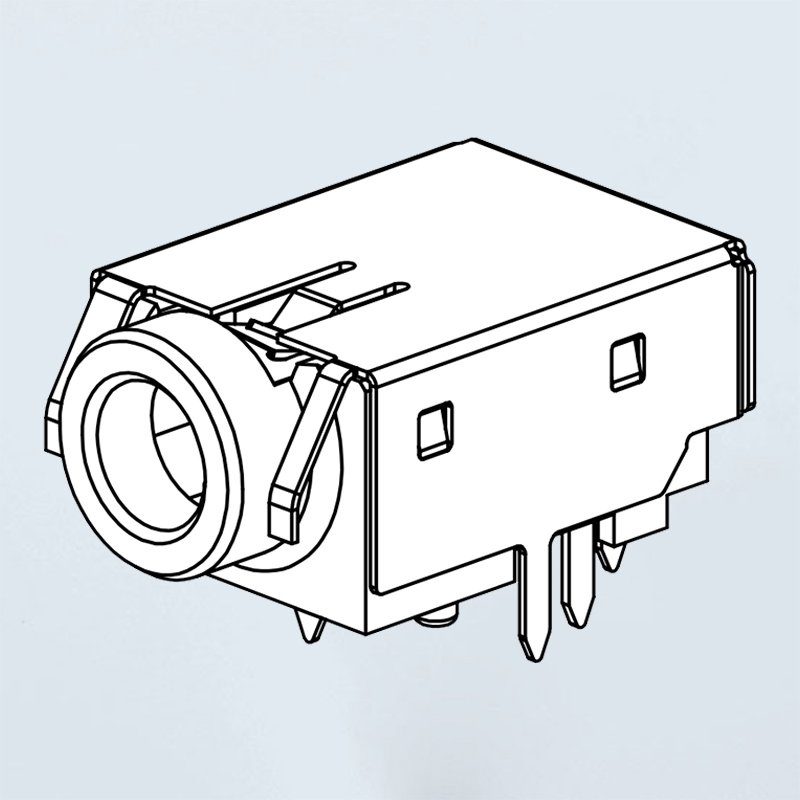
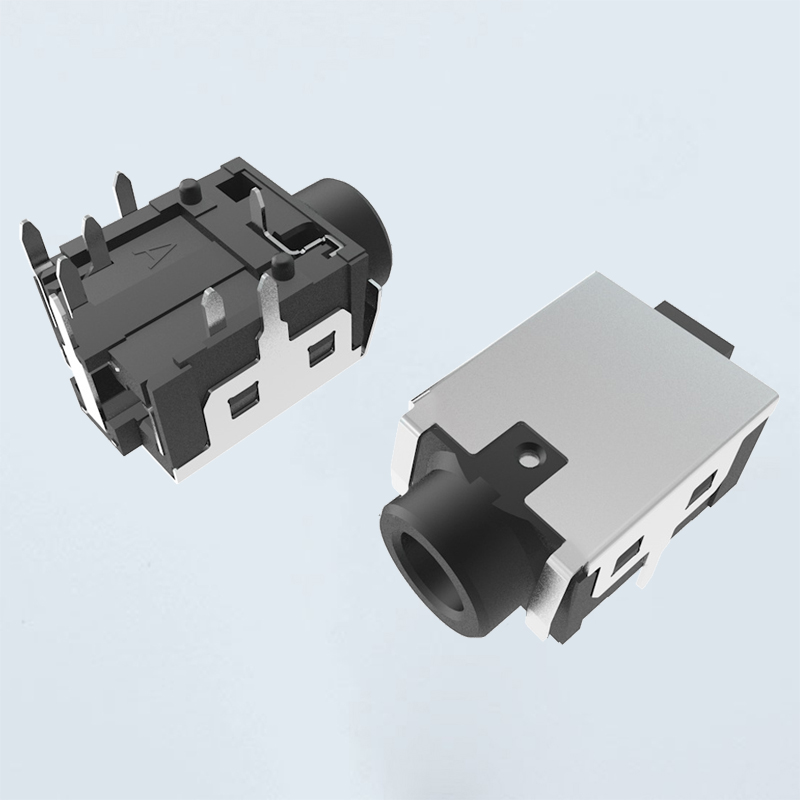
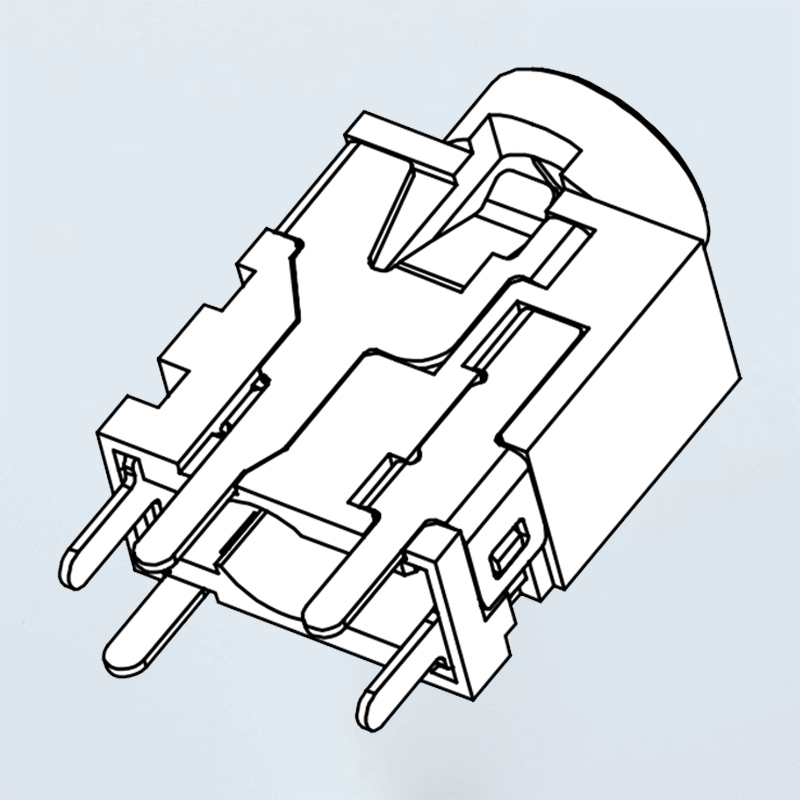
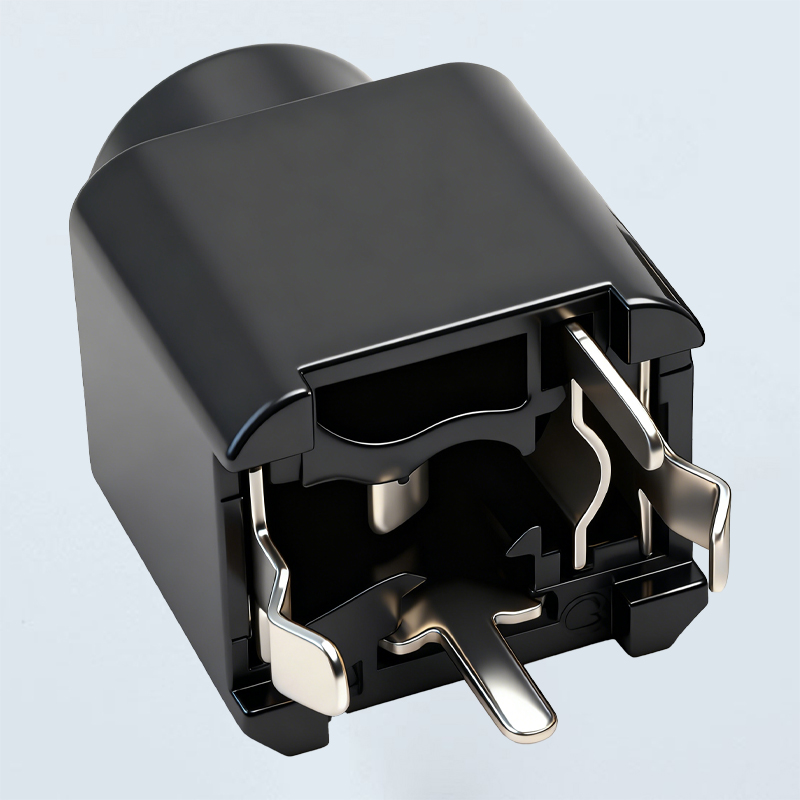
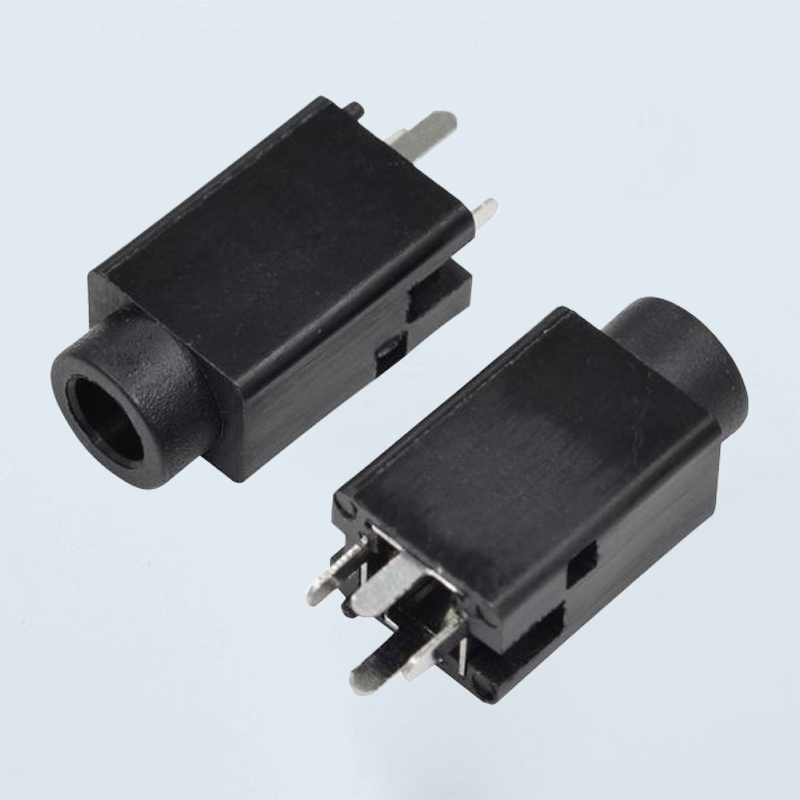
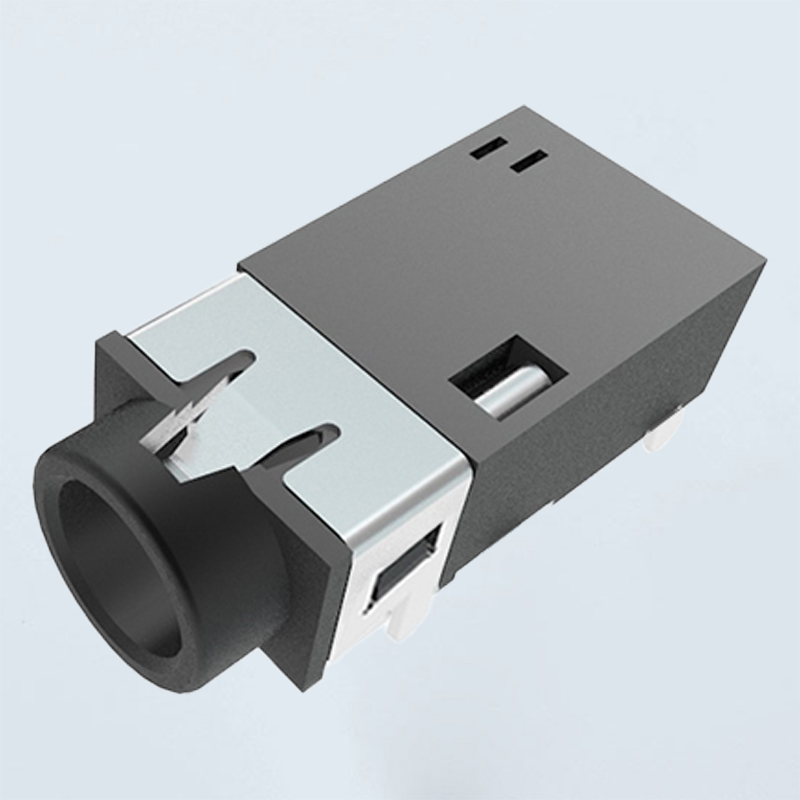
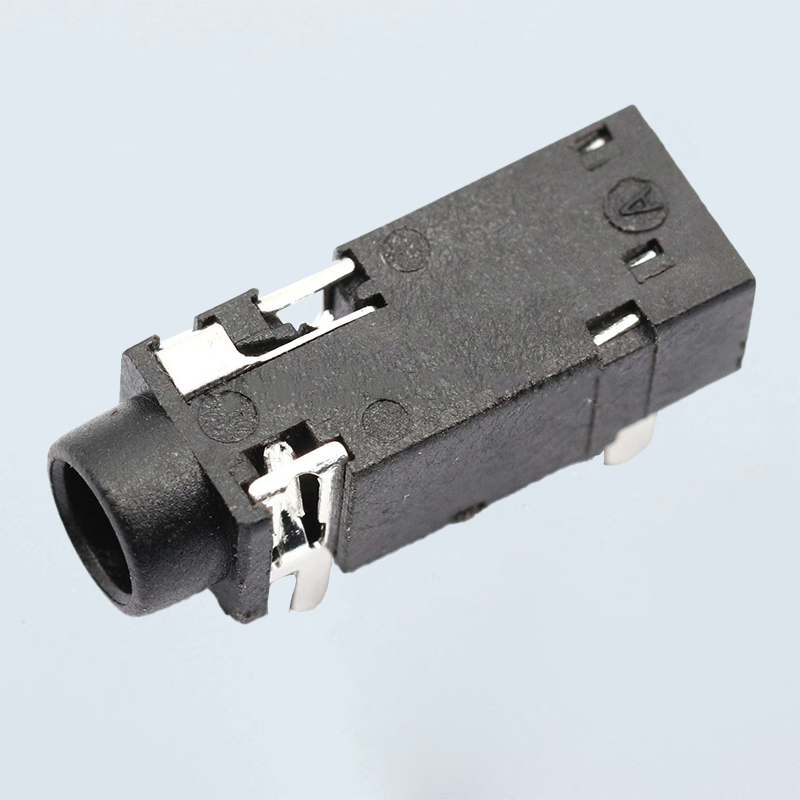
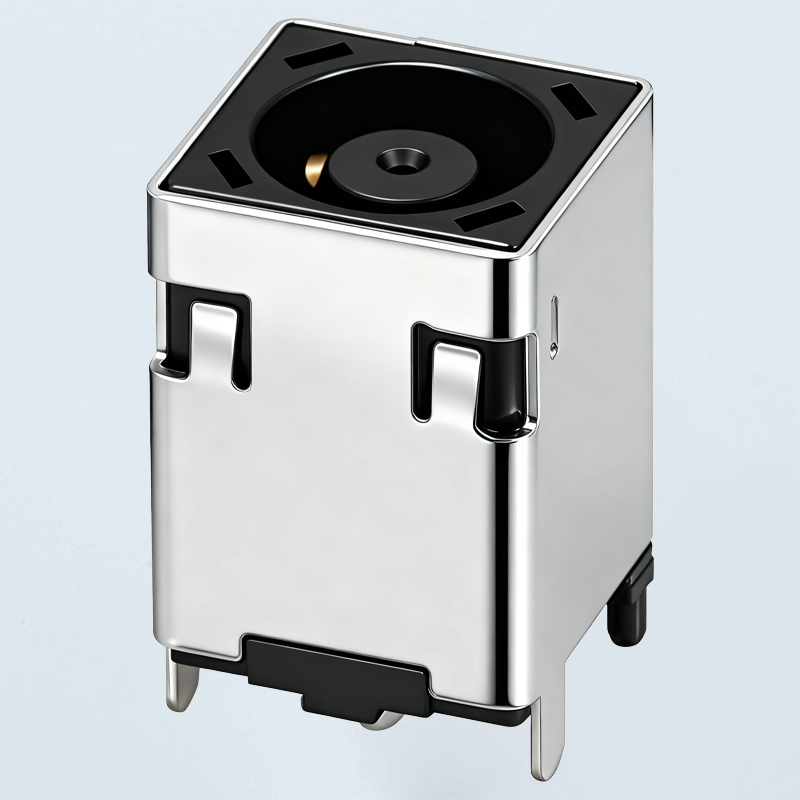
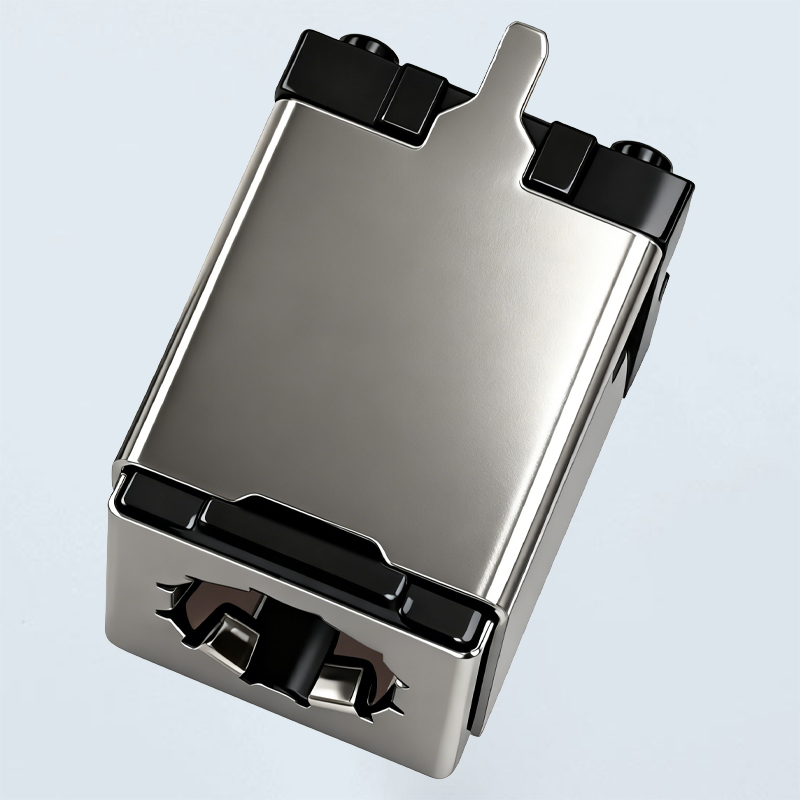
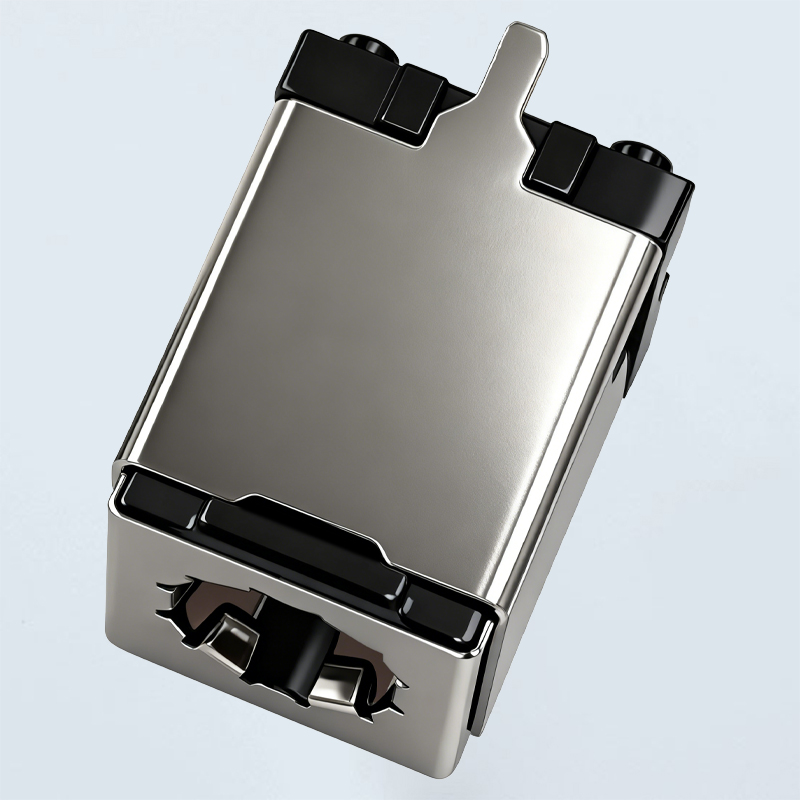
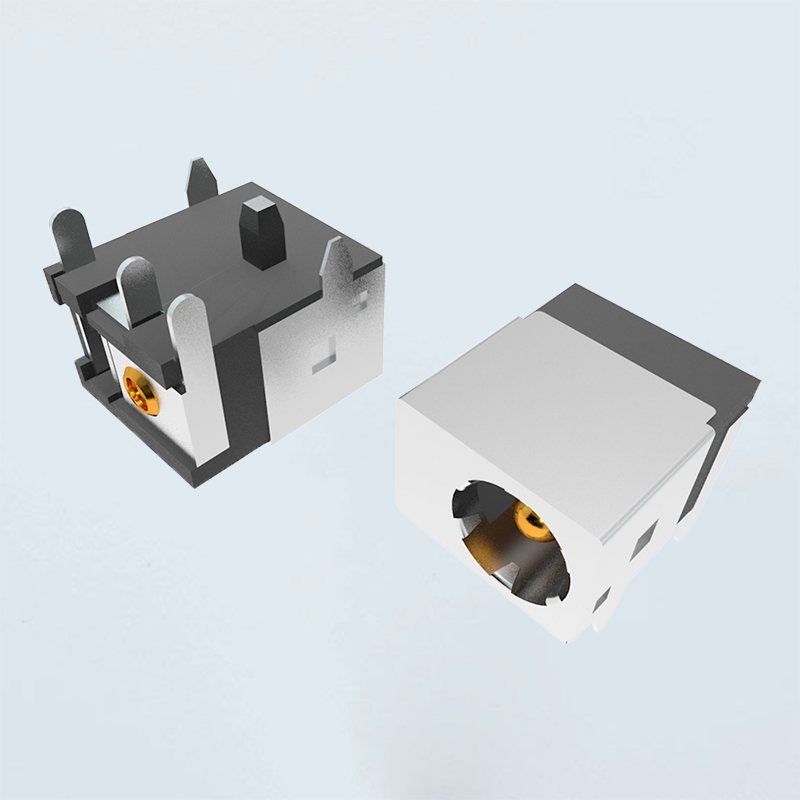
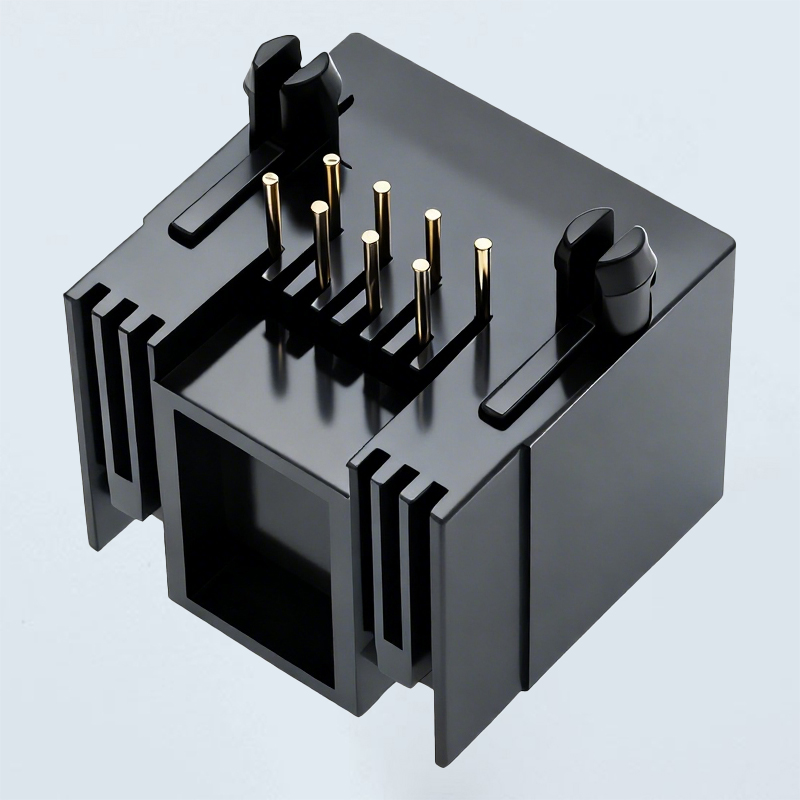
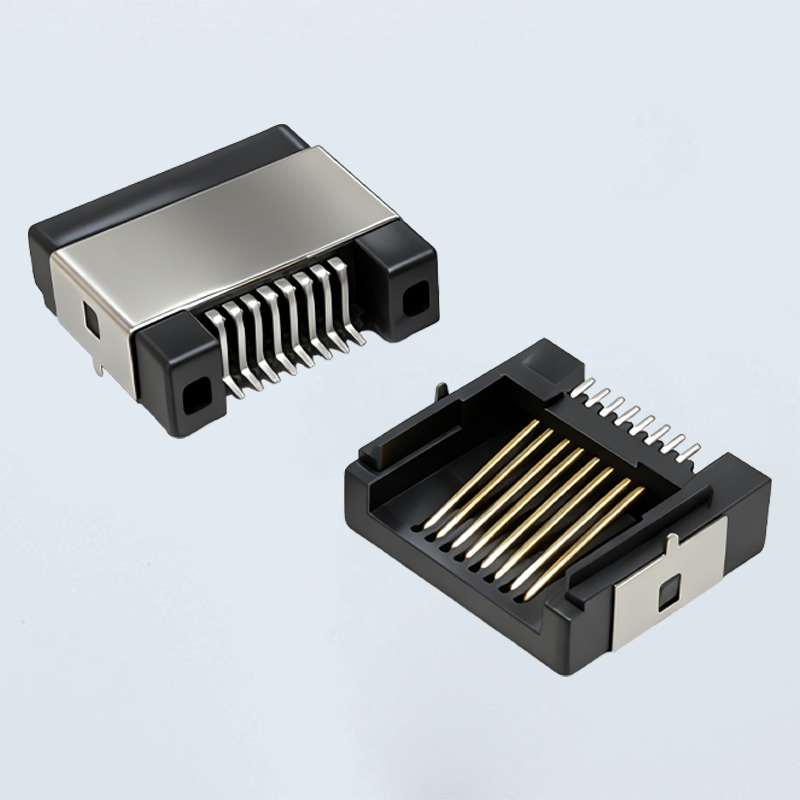
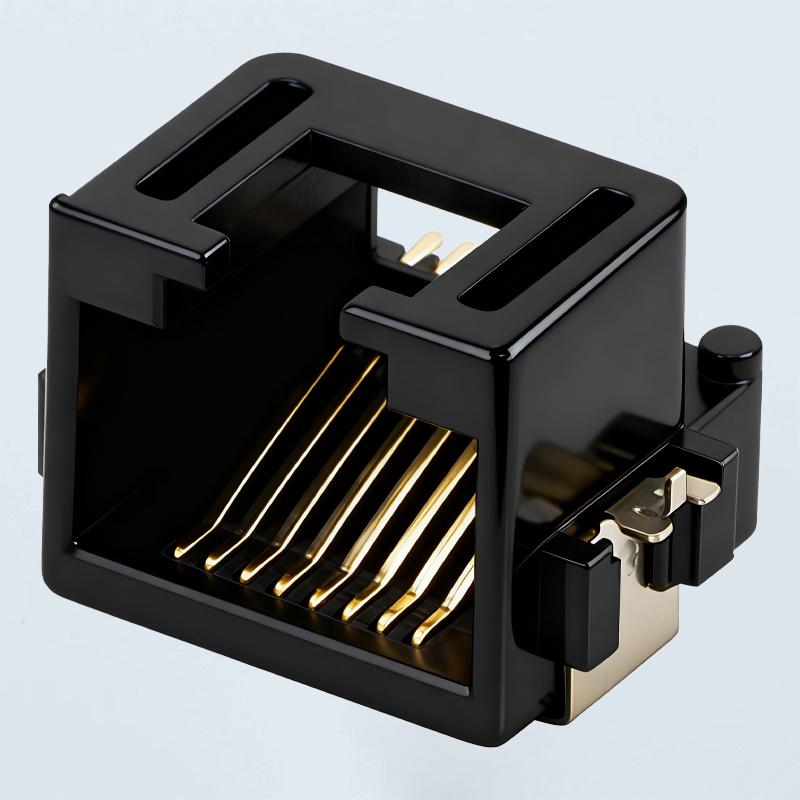
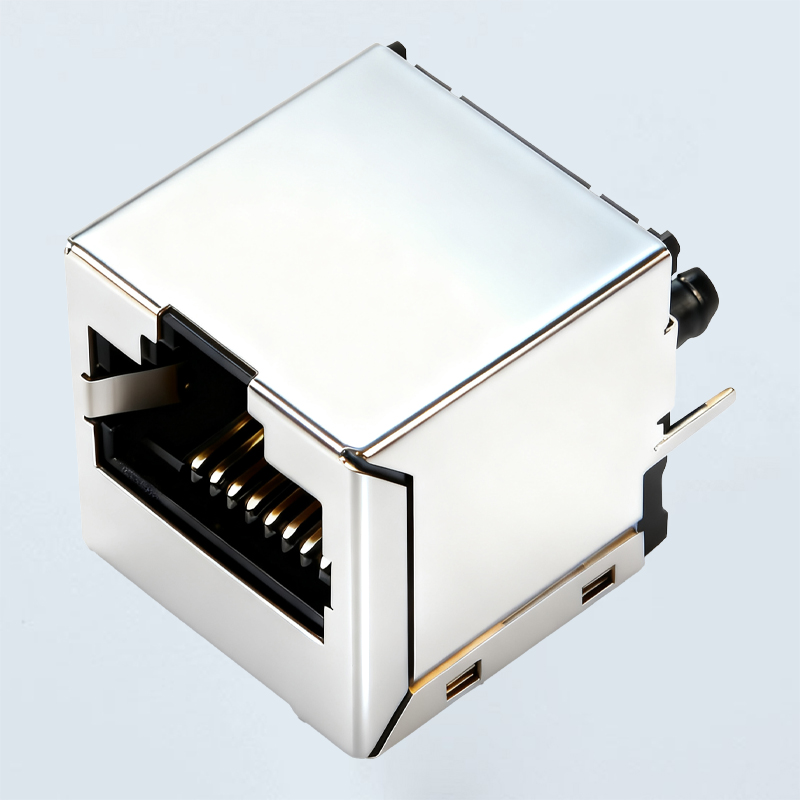
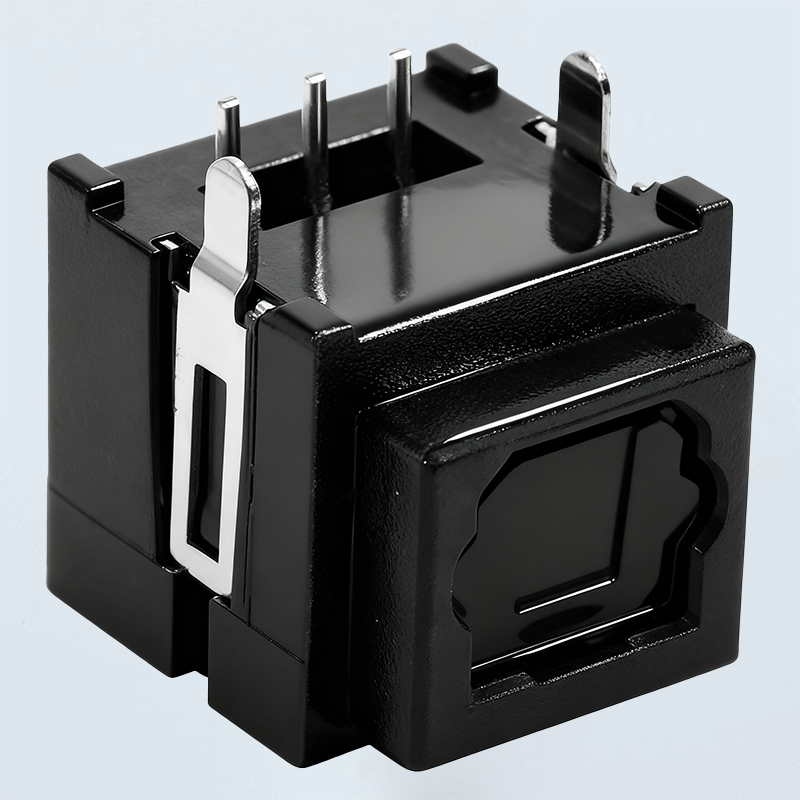
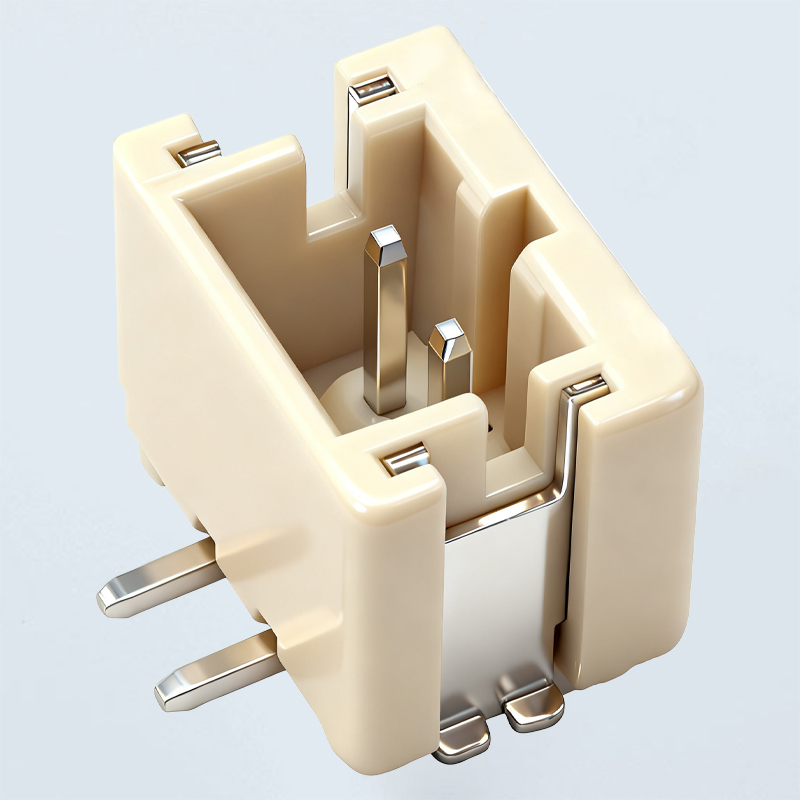
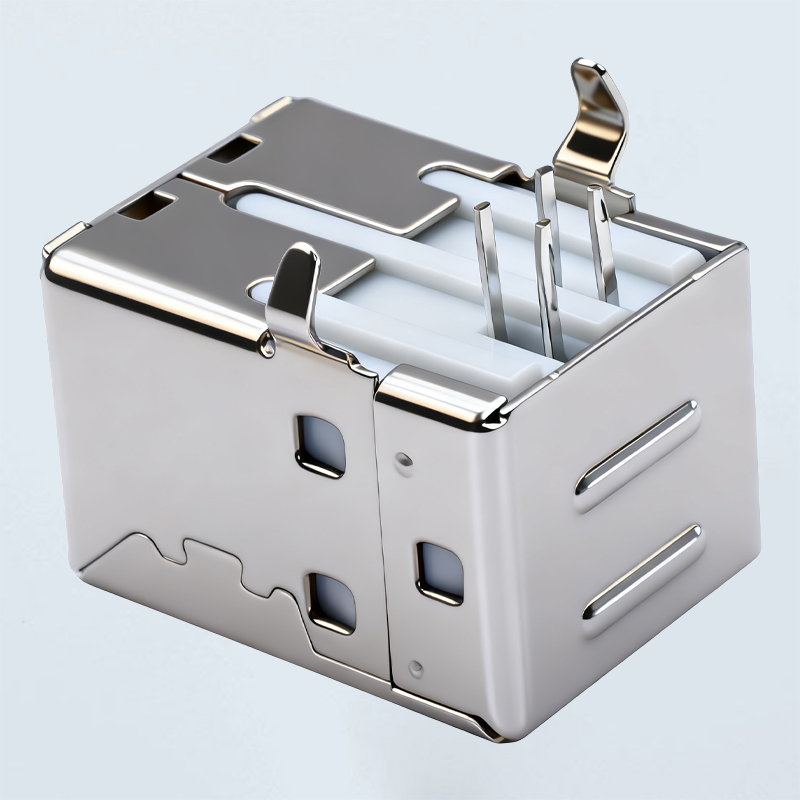
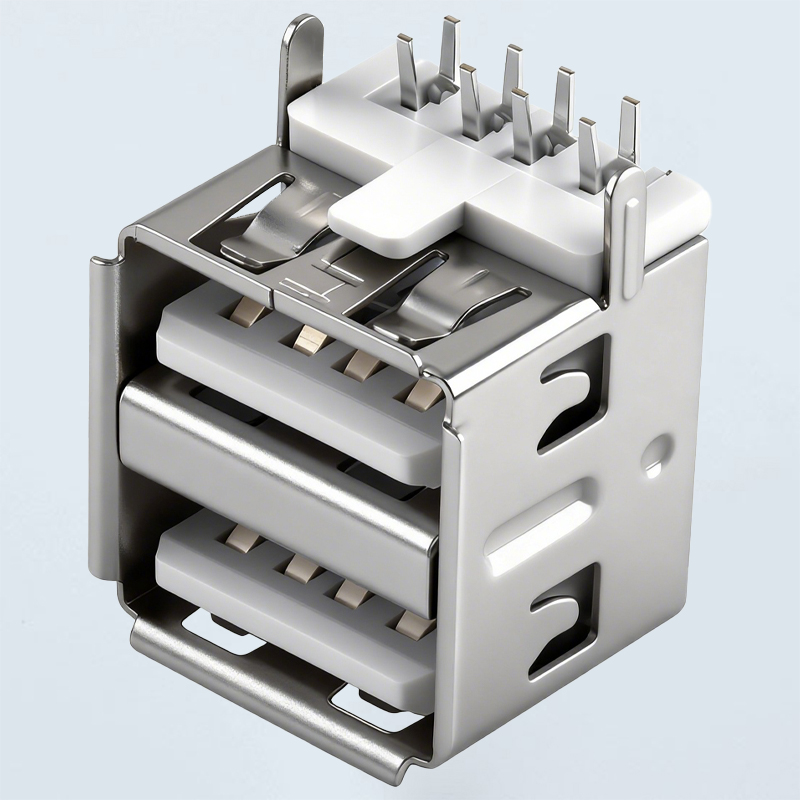
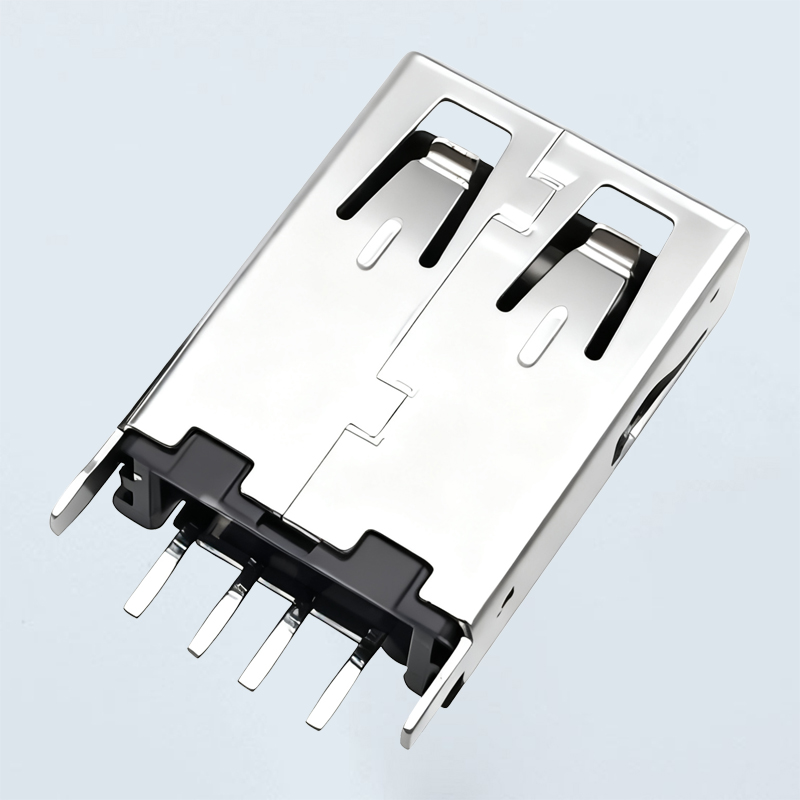
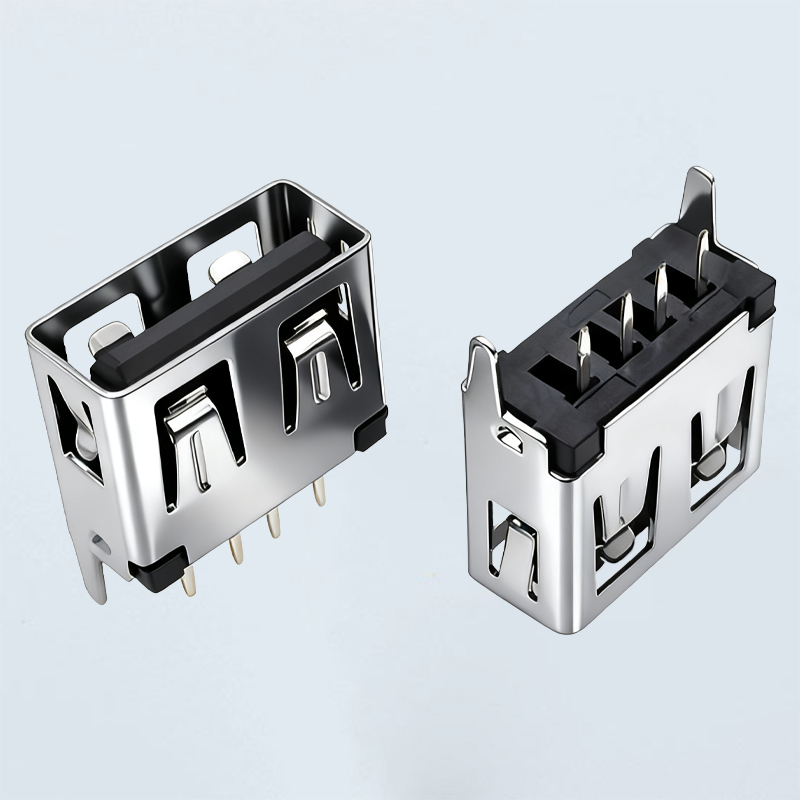
在电子制造行业中,HDMI Type-B插座作为专业级音视频传输接口,其加工质量直接影响信号完整性与设备可靠性。针对福田地区HDMI Type-B插座加工,需重点关注以下关键工艺要点。下面智亚电子小编特意整理了相关内容,希望看完后能够帮助到您!

一、精密冲压与端子成型工艺
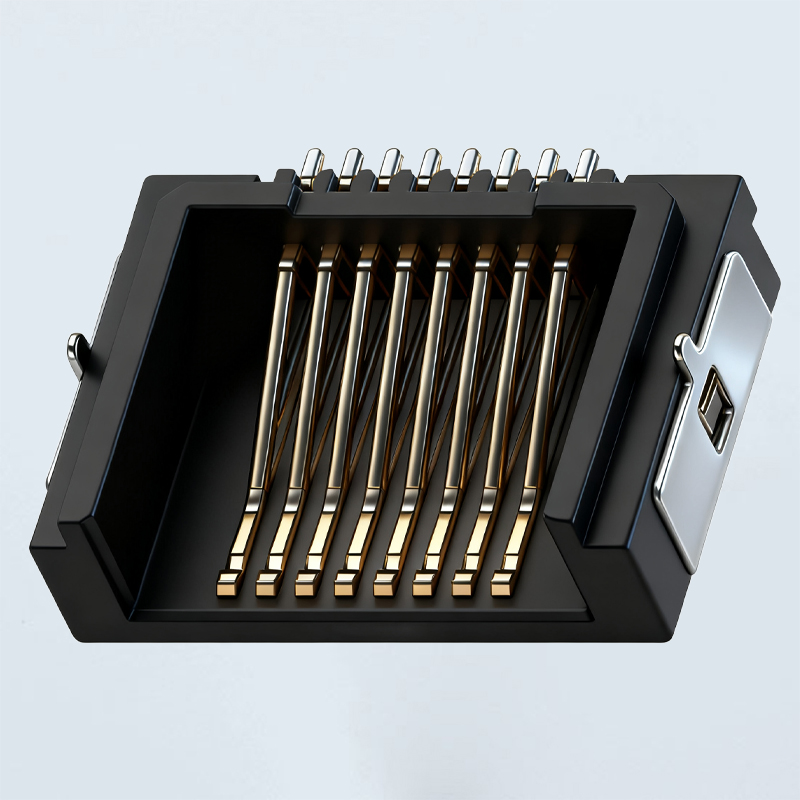
HDMI Type-B插座内部端子间距极小,冲压精度需控制在±0.02mm以内。加工时应注意:选用高精度高速冲床,模具间隙按材料厚度8%-10%匹配;端子弹片折弯角度需一次成型到位,避免二次折弯导致应力集中;冲压后需进行去毛刺处理,防止毛刺影响插拔力与信号接触。福田地区部分加工厂采用连续模冲压配合在线检测,可有效保证端子一致性。
二、注塑成型与尺寸稳定性控制
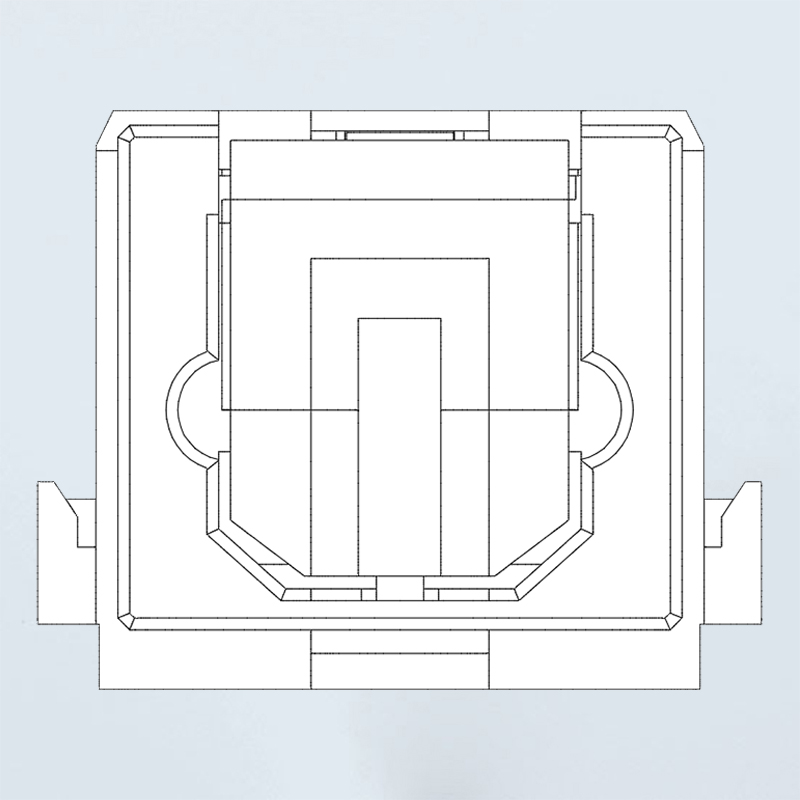
HDMI Type-B插座本体通常采用LCP或PA9T高温工程塑料。注塑要点包括:模温控制在120-150℃,确保材料流动性;保压压力与时间需精确设定,防止缩水导致插座口尺寸偏差;Type-B接口外形尺寸公差需控制在±0.05mm以内,否则会影响与插头的配合精度。加工中应定期检测模腔磨损情况,福田加工企业建议每5000模次进行一次尺寸抽检。
三、端子插入与固定工艺
端子与塑胶本体的组装是质量关键控制点。需注意:端子插入深度需保持一致,偏差不超过0.03mm;采用治具定位插入,避免端子歪斜;插入后需进行保持力测试,通常要求端子保持力≥3N。部分高端加工采用自动插端机配合视觉检测,可显著降低不良率。
四、焊接与屏蔽壳组装
HDMI Type-B插座屏蔽壳焊接需注意:SMT回流焊温度曲线需根据PCB板厚与元件布局优化,峰值温度控制在245℃以内;屏蔽壳卡扣需均匀受力,避免变形;焊接后需进行外观检查与导通测试,确保无虚焊、连锡。福田地区加工厂普遍采用AOI检测配合X-Ray抽检,保障焊接质量。
五、电镀与接触电阻控制
端子电镀质量直接影响接触电阻与耐腐蚀性。加工要点:镀金层厚度建议控制在0.2-0.5μm,镀镍底层厚度≥1.5μm;电镀前需彻底清洗,防止油污导致镀层结合力不足;镀后需进行盐雾测试(24h)与接触电阻测试(≤30mΩ)。福田加工企业应注意电镀液浓度与温度监控,确保批次一致性。
六、成品检测与包装防护
成品需进行插拔力测试(插入力≤35N,拔出力8-20N)、耐压测试(500V AC/1min)及外观全检。包装时应采用防静电托盘,避免端子变形与氧化。福田地区气候潮湿,仓储环境需控制湿度在60%RH以下。

综上所述,福田HDMI Type-B插座加工的核心在于冲压精度、注塑稳定性、端子组装一致性及电镀质量控制。建议加工企业建立首件检验、巡检与出货检验三级品控体系,并对关键工序实施SPC统计过程控制,方能稳定产出符合HDMI规范的高品质插座产品。
以上就是《福田HDMIType-B插座加工有哪些关键工艺要点需要注意?》的全部内容,如果有耳机插座,DC插座,DC电源插座,WFER连接器,耳机插座厂家,DC插座加工定制,WFER连接器制作等需求,可以直接拨打智亚电子有限公司咨询热线13316809188,联系我们!
推荐阅读
-
杭州硅胶轻触开关的市场价格一般是多少?
2025-10-22
-
针式连接器是如何进行分类的?
2024-04-30
-
武汉SC光纤插座怎么收费?安装价格是多少?
2026-05-24
-
宁波USBType-C连接器价格是多少?
2026-01-17
-
宁波直插式耳机插座品牌,哪些更值得选择?
2026-06-20
-
罗湖光纤网络插座安装价格是多少?
2026-05-04
相关产品推荐
相关文章
-
西安带尾纤光纤插座哪个品牌好
在西安这样的西部电子信息产业重镇,无论是家庭宽带升级、企业机房布线,还是安防监控工程,带尾纤光纤插座都是绕不开的基础器件...
-
苏州嵌入式HDMI插座企业哪家质量更可靠?
苏州嵌入式HDMI插座企业哪家质量更可靠? 苏州嵌入式HDMI插座企业哪家,今天智亚电子小编特意整...
-
卧贴WAFER连接器收费高吗?北京厂商报价标准怎么算?
关于“卧贴WAFER连接器收费高吗?北京厂商报价标准怎么算?”这一行业高频问题,我们结合当前市场的实际供应结构、加工工艺...
-
杭州汽车电子FPC连接器厂家哪家口碑好值得推荐?
杭州汽车电子FPC连接器厂家哪家口碑好值得推荐? 在汽车电子行业快速发展的今天,FPC连,今天智亚电子小编特...
-
苏州三连体双层支架轻触开关厂家排名哪家比较好?
在电子元器件采购领域,苏州三连体双层支架轻触开关因其独特的结构设计和广泛的应用场景,近年来成为市场关注的焦点。这种开关不...
-
南昌双声道耳机插座型号有哪些?如何挑选更耐用?
南昌作为中国重要的电子元器件生产基地,聚集了众多连接器与耳机插座制造商。针对“双声道耳机插座(即3.5mm立体声耳机座)...
-
南昌三连体双层支架轻触开关哪家质量好价格优?
南昌三连体双层支架轻触开关哪家质量好价格优? 在电子元器件采购领域,南昌地区的工程师和采,今天智亚电子小编特...
-
长沙HDMI Type-C插座供应商有哪些值得推荐?
以下是基于关键词“长沙HDMI Type-C插座供应商有哪些值得推荐?”检索相关行业信息后,为您重新梳理并撰写的营销分析...


